
深圳市瑛利豪实业:双边机磨边崩边,从磨轮选型入手改善
崩边的成因很多:设备、装夹、参数、来料。但在这些之外,磨轮选型往往是被低估的一条。选型不对,参数怎么调都别扭;选型对了,很多崩边从源头就少了一半。
双边机是量产线上最忙的设备,也是崩边问题最集中的地方。崩边一出来就是成批,返工、降级甚至报废,损失直接。
崩边的成因很多:设备、装夹、参数、来料。但在这些之外,磨轮选型往往是被低估的一条。选型不对,参数怎么调都别扭;选型对了,很多崩边从源头就少了一半。
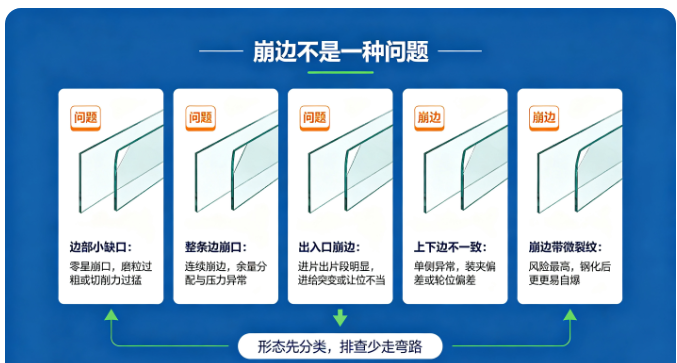
01 双边机崩边的几种形态
- 边部小缺口:边缘出现零星小崩口,多为磨粒过粗、切削力过猛。
- 整条边崩口:沿整条边连续出现,多为余量分配与压力问题。
- 出入口崩边:只在进片、出片段出现,多为进给突变或让位不当。
- 上下边不一致:一侧好一侧崩,多为装夹偏差或轮位不对。
- 崩边带微裂纹:崩口边缘有细微裂纹,钢化后易自爆,风险最高。
先看形态,才能判断该先动轮子还是先动参数。
02 磨轮选型为什么影响崩边
- 粒度过粗:单颗磨粒切深大,玻璃边缘承受的冲击力超出承受范围。
- 浓度过高:单位面积磨粒多,切削力集中,脆性材料更易崩。
- 结合剂过硬:自锐性差,磨粒不脱落而是压着磨,挤压代替切削。
- 硬度过高:贴合差,接触压力集中,边角最先崩。
- 轮型与边型不匹配:倒角、R角轮廓与轮型不符,局部吃刀过深。
核心逻辑是:崩边是"单点受力超限"的结果,选型要做的就是把力分散开。
03 按工序分段的选型思路
双边机通常有粗磨、精磨、抛光多道,选型要分段看:
- 粗磨段:去余量为主,可用较粗粒度与较强把持力,但要控单次吃刀量。
- 过渡段:粒度衔接要平滑,跨度太大容易在过渡处崩。
- 精磨段:细粒度、软一些的结合剂,减少边缘冲击。
- 倒角与R角:轮廓轮型要与图纸一致,宁细勿粗。
- 薄料与厚料分开:薄玻璃要更细粒度、更低压力,厚料可适当提高效率。
04 选型之外还要配合什么
磨轮选对,还要参数和状态配合:
- 余量分配:每道留多少余量要合理,前道留太多会把压力全压到后道。
- 进给曲线:出入口减速,避免进片瞬间冲击。
- 压力控制:气动或伺服压力要稳,波动本身就会造成崩边。
- 冷却到位:缺液导致局部过热,边缘强度下降。
- 装夹与导轨:压紧力不均、导轨有间隙,都会让某一侧过载。
- 新轮跑合:新轮不跑合直接满负荷,崩边概率明显更高。
05 改善的落地步骤
1. 统计崩边形态:按位置、频次、批次记录,找出规律。
2. 固定其他变量:先稳定设备与参数,再谈换轮。
3. 小批对比试验:同批玻璃用不同粒度或硬度分组试跑。
4. 看崩口与微裂纹:用放大镜检查边缘,不能只看崩口大小。
5. 确定选型并固化:把粒度、浓度、硬度、轮型写进工艺卡。
6. 跟踪钢化结果:崩边减少后,自爆率应同步下降。
06 实操建议
- 崩边先分形态,出入口崩与整条崩处理方向完全不同。
- 薄玻璃优先往细粒度、低压力方向调,不要照搬厚料方案。
- 新轮必须跑合,这一条能消掉不少"新轮就崩"的抱怨。
- 崩口旁有微裂纹的,即使外观可接受也要评估钢化风险。
- 选型一旦验证有效就固化,避免不同班组各用一套。
双边机崩边,磨轮选型是可控的一环。把粒度、浓度、硬度、轮型与工序段匹配好,再配上稳定的压力与进给,崩边率能压到合理水平。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对双边机崩边,我们按玻璃厚度、边型与工序段推荐金刚轮粒度、浓度与结合剂类型,并配合余量分配、压力曲线与跑合方法,帮助工厂把崩边率稳定降下来。



