
深圳市瑛利豪实业:树脂轮损耗快,是磨轮问题还是工艺问题
要弄清这件事,得先承认一个事实:树脂轮是"会消耗"的磨具,损耗快慢由磨轮与工艺共同决定。只看一头,永远判断不准。
树脂轮损耗快,是车间最常见的一类成本问题。采购看到单耗上升,第一反应是"这批轮子质量差";师傅觉得"参数都是老样子"。两边各说各话,问题却一直挂着。
要弄清这件事,得先承认一个事实:树脂轮是"会消耗"的磨具,损耗快慢由磨轮与工艺共同决定。只看一头,永远判断不准。
01 先判断损耗是"正常"还是"异常"
先建立基准,否则谈快慢没有参照:
- 正常损耗:按加工面积折算的单耗在历史区间内,损耗均匀,轮面形貌规整。
- 异常损耗:单耗明显超出基线,或出现偏磨、掉块、崩边式剥落。
- 突然变化:同一批轮子前一半正常、后一半损耗快,多为批次问题。
- 持续偏高:换了几批都一样,多为工艺或设备问题。
"突然变"和"一直高",是两个完全不同的方向。
02 指向磨轮本身的信号
- 同工况换批对比:换另一个批次的同型号轮子,损耗明显下降,问题在批次。
- 硬度偏差:轮子偏软,磨粒过早脱落,损耗自然快。
- 结合剂强度不足:把持力不够,磨粒整颗掉而不是逐步磨损。
- 固化不良:树脂固化不完全,轮体强度低,磨削中快速消耗。
- 存放受潮:树脂吸潮后强度下降,上机损耗异常。
这一类问题的特征是:换批或换品牌就改善,工艺参数完全没动。
03 指向工艺与设备的信号
- 压力偏大:靠加压追效率,磨粒承受的力超出设计,损耗成倍上升。
- 线速偏高:单位时间磨削量增加,轮子消耗加快。
- 进给偏快:单颗磨粒切屑厚度大,磨粒快速钝化并脱落。
- 冷却不足:温度升高使树脂软化,把持力下降,损耗加快。
- 余量分配不当:前道留太多余量,后道拼命去量,轮子扛不住。
- 主轴跳动:接触不均导致局部过载,出现偏磨式快速损耗。
- 新旧轮混装:直径差异造成吃刀不均,旧轮被"顶上"多磨。
这一类的特征是:换批无改善,但调参数或修设备后明显好转。
04 怎么用低成本试验分清
不用大动干戈,三步就够:
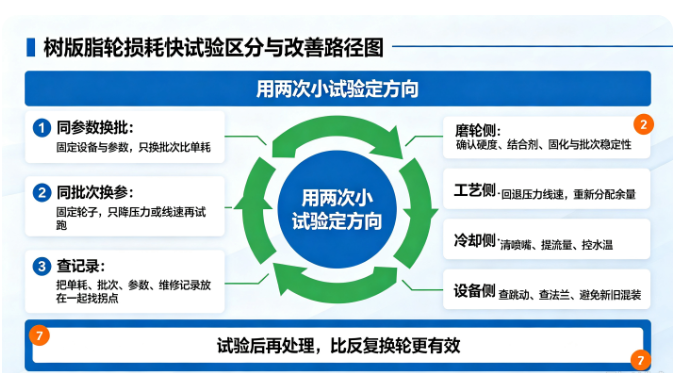
1. 同参数换批:固定设备与参数,只换一个批次,跑固定片数比损耗。
2. 同批次换参数:用同一批轮子,只降压力或线速,再跑固定片数。
3. 查记录:把近几个月的单耗、批次、参数变动、设备维修记录摆在一起看拐点。
两个试验做完,责任归属基本就清楚了:换批好转是轮子,换参数好转是工艺。
05 分别怎么处理
方向定了,动作就不一样:
- 磨轮侧:与供应商确认硬度与结合剂强度,要求批次留样与一致性承诺,进厂做首件对比。
- 工艺侧:压力与线速回到推荐区间,余量分配重新核算,别用加压换效率。
- 冷却侧:清喷嘴、提流量、控水温,避免树脂受热软化。
- 设备侧:打表查跳动,检查法兰与装夹,消除偏磨来源。
- 管理侧:建立单耗台账,按批次与班次分开记,异常能被发现而不是被摊平。
06 实操建议
- 损耗快不要先扣供应商帽子,先看是不是参数变了。
- "突然变"查批次,"一直高"查工艺,这是最快的分流。
- 树脂轮怕热也怕压,压力和冷却是两条最容易被忽略的线。
- 新旧轮混装会加速旧轮损耗,换轮尽量整组换。
- 单耗要有基线,没有基线的"感觉快了"无法管理。
树脂轮损耗快,很少是单一原因。把损耗现象分层,用两次小试验把方向定准,再分别处理,比一味换供应商或反复调参数都更有效。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对树脂轮损耗异常,我们协助工厂做批次对比与参数复核,按玻璃材质与工序推荐树脂轮硬度与结合剂类型,并配合压力、线速与冷却方案,把单耗拉回合理区间。



