行业观察:玻璃深加工,磨轮耗材直接影响成品良率
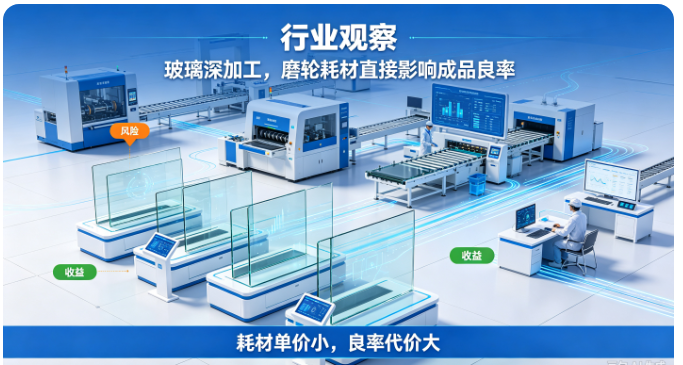
一个很现实的对比:一只磨轮省几十块,一批玻璃报废几万块。这笔账怎么算,正在成为越来越多工厂的共识。
在玻璃深加工的成本结构里,磨轮通常只占很小一块。正因为它占比小,很多工厂在采购时只看单价,管理上也少有人盯。可一旦出问题,代价往往落在成品良率上。
一个很现实的对比:一只磨轮省几十块,一批玻璃报废几万块。这笔账怎么算,正在成为越来越多工厂的共识。
01 耗材占比小,影响面却大
磨轮处在加工链的末端,却牵动多个环节:
- 影响品质:崩边、划痕、波纹、发雾,多数能在磨边段找到源头。
- 影响效率:磨不动就得降进给、加道次,节拍直接受影响。
- 影响成本:不良返工、降级处理、客户索赔,都是隐性支出。
- 影响交期:批量不良往往在出货前才暴露,补救时间极短。
耗材金额小,但它决定的是"能不能顺利出货",不是"省了多少钱"。
02 良率损失通常怎么发生
由磨轮引发的良率损失,常见路径有四条:
- 批次波动:换批后硬度、浓度差异,参数没跟着调,直接出批量不良。
- 超期使用:磨轮到寿命仍继续用,崩边与光泽衰减逐步累积。
- 选型不当:用错粒度或硬度,勉强能出活但不良率长期偏高。
- 状态失控:釉化、堵塞、偏磨无人发现,问题在良率上体现。
这四条的共同点是:问题不是突然发生,而是长期被忽视。
03 为什么单价导向容易吃亏
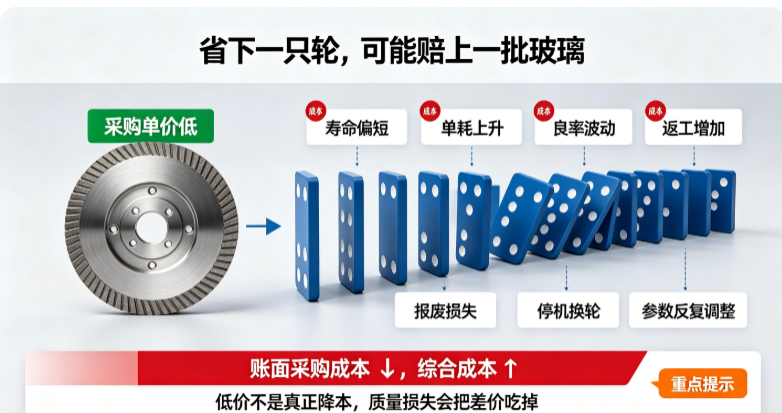
- 低价不等于低单耗:便宜的轮子寿命短,折算单耗反而更高。
- 批次不稳代价更大:每批都要重新调参,试磨与报废都是成本。
- 服务缺位无人兜底:出问题找不到人,只能自己摸索。
- 隐性成本不上账:返工工时、设备空转、交期违约很难归到耗材头上。
把耗材成本只算在采购价上,是把最大的一块成本藏起来了。
04 良率视角下的耗材管理重点
换个视角,管理的重点会变:
- 看单耗而非单价:按加工面积或片数折算,才是真实成本。
- 看批次一致性:进厂留样、首件对比,把波动挡在量产前。
- 看寿命判定:建立分级预警,避免超期使用带来的隐性不良。
- 看参数固化:型号与参数绑定成工艺卡,减少人为试错。
- 看数据台账:单耗、不良、批次三者关联,异常能被及时发现。
05 供应链关系也在变
行业的另一个变化是,磨轮供应商的角色在延伸:
- 从供货到选型:按玻璃品类与工序给出匹配方案,而不是一型通吃。
- 从选型到调参:上门参与参数调试,缩短新批导入周期。
- 从调参到维保:定期点检设备与轮面状态,提前发现异常。
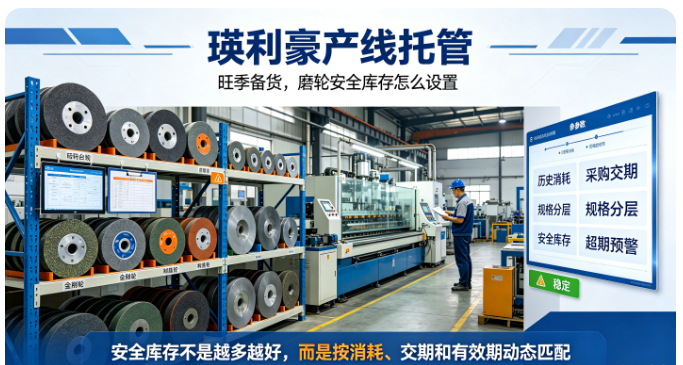
- 从维保到托管:以单耗与良率为目标,做长期管理。
- 从被动响应到主动巡检:定期上门看轮面、参数与设备状态,把问题提前处理。
- 从单点供货到体系共建:耗材、参数、点检、台账一起纳入工厂的质量体系。
能对良率负责的供应商,正在成为工厂的稳定合作方。对工厂而言,选合作方看的不该只是报价单,而是"批次稳不稳、出问题多久能到现场、能不能把数据讲清楚"。
06 给工厂的几点建议
- 把磨轮纳入良率考核,而不只是采购成本项。
- 建立单耗基线,按品类、工序、班次分开统计。
- 换批必做首件对比,缩短批次磨合的不确定性。
- 把修整周期、寿命判定写进工艺卡与点检表。
- 选供应商时把批次稳定性与响应速度纳入评价。
磨轮耗材在账面上很小,在良率上很大。把它当成"影响成品能不能交付的关键件"来管,成本与品质才可能同时改善。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套,并提供设备维保与产线托管服务。面向良率管理,我们以批次留样、首件对比、参数固化、寿命判定与单耗台账为抓手,帮工厂把耗材从"低价采购"转向"稳定产出"。