
深圳市瑛利豪实业:玻璃倒角崩边,粗磨与精磨工序怎么配合
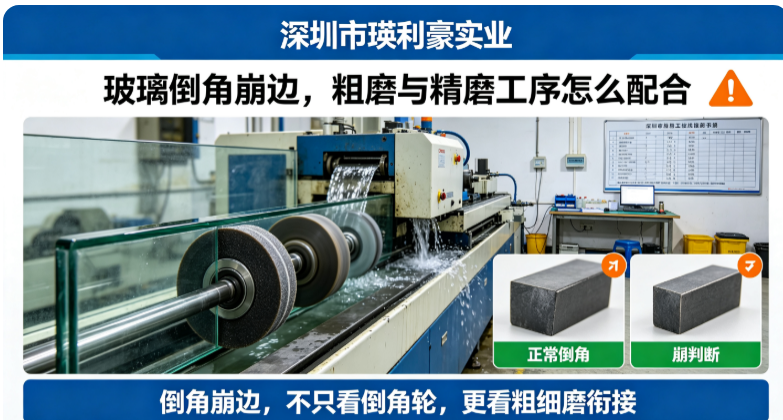
问题往往不在倒角那一只轮子上,而在粗磨与精磨两道工序没有配合好。前道留的余量、留的痕迹,都由后道承担;后道承担不了,崩边就在倒角处爆出来。
倒角是玻璃边部最薄、最脆弱的位置。很多工厂在倒角工序上反复折腾:调压力、换磨轮、改转速,崩边还是时好时坏。
问题往往不在倒角那一只轮子上,而在粗磨与精磨两道工序没有配合好。前道留的余量、留的痕迹,都由后道承担;后道承担不了,崩边就在倒角处爆出来。
01 倒角为什么最易崩
- 截面薄:倒角把边缘削成斜面,局部强度明显下降。
- 接触集中:斜面接触面积小,压力集中,受力超出承受范围。
- 余量不均:斜面方向上的余量分布难控制,局部吃刀过深。
- 两次切削叠加:粗磨与精磨都在同一位置,累积应力容易释放成崩口。
- 轮型与角度:轮型角度偏差会让吃刀集中在某一条线上。
所以倒角崩边,本质是薄截面承受了不该承受的受力。
02 粗磨该做到什么程度
粗磨是"打基础",不是"抢进度":
- 余量留够但不留多:留太少精磨吃不动,留太多精磨压力过大。
- 崩口提前消掉:粗磨产生的崩口必须在本道修平,不能留给精磨。
- 轮廓接近成形:斜面角度与形状做到接近最终尺寸,精磨只做修整。
- 微裂纹控制:粗磨粒度过粗会留下深层微裂纹,后续易崩。
- 不要压着磨:靠加压追效率,会把应力压进玻璃边缘。
一句话:粗磨要做"形状对、无崩口、无深痕"。
03 精磨该承担什么
- 去除粗磨纹:把粗磨留下的纹理切削掉,而不是压平。
- 修正轮廓:把角度与形状修到图纸公差内。
- 降低粗糙度:为后续抛光打好基面。
- 不承担大量去除:精磨余量应控制在合理范围,否则必崩。
精磨的正确角色是"修整者",不是"补救者"。一旦精磨被迫承担大余量去除,倒角处的受力就会超出薄截面的承受范围,崩边几乎必然发生。
04 两道工序怎么配合
配合的关键在三个分配:
- 余量分配:按玻璃厚度与倒角尺寸定比例,粗磨承担大部分,精磨留少量。
- 粒度衔接:粗磨与精磨粒度跨度控制在合理档位,跨太大过渡处易崩。
- 压力分配:粗磨重去除但控压力,精磨轻压力重贴合。
- 速度衔接:两道线速与进给衔接要平滑,避免在交接点突变。
- 轮型一致:两道轮型角度一致,避免精磨被迫多切一条边。
- 节拍匹配:两道的进给节拍要配套,前道慢后道快会造成等待与堆积。
- 冷却连续:两道冷却都要到位,交接处缺液最易出现热崩。
05 崩边了怎么判断是哪一道
- 看崩口位置:崩口在斜面根部,多为精磨余量过大;在斜面顶端,多为粗磨过切。
- 看崩口大小:大块崩口多为粗磨冲击,细碎崩口多为精磨挤压。
- 单独停道试验:停精磨只看粗磨出口,判断崩口由哪道产生。
- 查前道痕迹:精磨后仍能看到粗磨纹,说明精磨去除不足。
- 放大镜检查:崩口旁有微裂纹,说明应力已进入玻璃本体。
06 实操建议
- 倒角崩边不要只在倒角工序找原因,先看粗磨留了什么。
- 粗磨必须把崩口修平,不能"留给后面处理"。
- 精磨余量要小,靠精磨补余量是崩边的高发原因。
- 粒度与轮型两道要一致衔接,跨度过大会在交界处出事。
- 用停道试验定位责任工序,比反复换轮更快。
倒角崩边不是某一道工序的错,而是两道工序的配合问题。粗磨把基础做好,精磨只做修整,倒角处的受力才会落在可控范围内。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对倒角崩边,我们按玻璃厚度与倒角尺寸设计粗磨与精磨的粒度梯度、余量分配与轮型匹配,并配合压力与线速参数,让两道工序衔接平顺、崩边率下降。



