
瑛利豪维保纪实:抛光轮磨损快慢不一,原来是磨头间隙问题
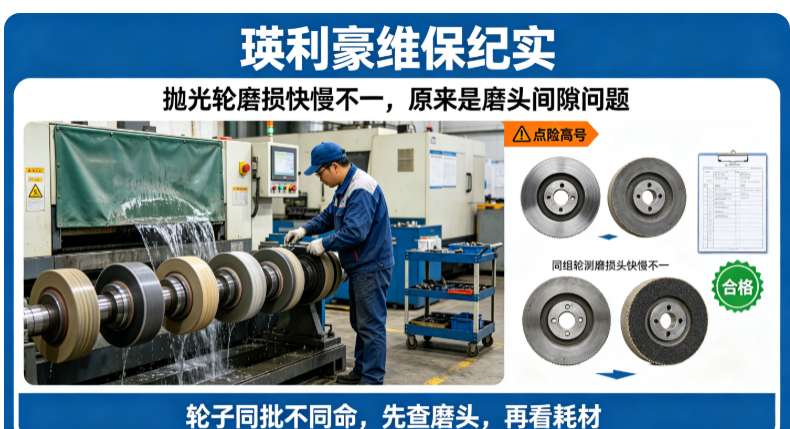
到现场一看,答案不在轮子上,在磨头。
这次的情况是:同一台双边机,同一组抛光轮,同批玻璃,结果有两三只轮子换得特别勤,剩下的还能继续用。采购算单耗时觉得奇怪——轮子同型号同批次,怎么会差这么多。
到现场一看,答案不在轮子上,在磨头。
01 现场现象
- 单只偏快:同组里一两只轮损耗明显快于其他。
- 位置固定:总是同一磨头位置的轮子先磨完。
- 伴随亮度差异:该位置抛出的边部光泽略低。
- 手感可查:手动晃磨头能感觉到轻微松动。
- 换批照旧:换新批次轮子后依旧是该位置先损耗。
"位置固定 + 换批照旧",已经排除了轮子批次问题。剩下来的方向只有两个:该工位的设备状态,或者该工位的工艺参数。而手动晃磨头时能感觉到松动,基本就把方向定在设备上了。
02 排查过程
1. 测磨头间隙:导轨与滑座间隙超差,磨头有可感知的位移量。
2. 测跳动:该磨头的径向跳动大于其他工位。
3. 查气压与浮动:气缸压力波动,浮动机构回位不畅。
4. 查锁紧:调节螺栓有松动迹象,间隙未被可靠锁定。
5. 查润滑:导轨润滑不足,局部有干摩擦痕迹。
6. 交叉验证:把该位置换成另一只新轮,损耗依旧偏快。
定位:磨头间隙偏大导致切削力不稳,该工位的轮子长期承受冲击。
03 间隙为什么让轮子"短命"
- 切削力波动:间隙让磨头位置微变,吃刀量时大时小,轮子反复受冲击。
- 附加冲击载荷:进片与转角时冲击被放大,结合剂局部受损。
- 贴合不良:轮面不能稳定贴合,接触压力集中到局部。
- 偏磨加剧:受力不均产生偏磨,局部区域快速消耗。
- 热量集中:不稳定接触导致局部温升,树脂类轮子软化加快。
结果是同一组轮子中,受力最不稳的那一只先"耗完"。
04 整改措施
- 调整间隙:按设备手册重新调整导轨与滑座间隙至标准范围。
- 紧固锁紧:调节螺栓按扭矩锁紧,防止运行中再次松动。
- 检查气缸:确认气压稳定、浮动机构动作顺畅、回位可靠。
- 恢复润滑:清理导轨并补充润滑,消除干摩擦。
- 复测跳动:整改后打表,确认径向与端面跳动回到合格区间。
- 建立点检:把磨头间隙与跳动纳入月度点检项。
整改后,同组轮子的损耗速率趋于一致,光泽差异也随之消失。
05 怎么提前发现这类问题
- 看损耗分布:同组轮子损耗差异超过一定比例,就是设备信号。
- 看位置规律:总在同一工位先损耗,优先查该工位设备状态。
- 手动晃检查:交班时手动晃一晃磨头,能感觉到松动就及时处理。
- 听声音:该工位声音偏"闷"或偏"响",往往是接触不稳。
- 看边部质量:该位置抛出的边部亮度偏低或波纹,是间隙的侧面证据。
06 经验总结
- 轮子损耗差异大,先查设备,别先怀疑批次。
- 同组里"固定某一只快",基本就是设备问题的典型指纹。
- 间隙是"看不见的磨损源",日常点检很容易漏掉。
- 间隙问题不解决,换多贵的轮子都是同一个结果。
- 把间隙与跳动做成定期记录,能提前发现趋势而不是事后复盘。
- 间隙问题常与润滑不足同时存在,检查时两项一起看。
- 整改后要连续跟踪几组轮子的损耗,确认差异真的收敛。
这次客户原本准备退一批轮子,最后发现轮子没问题,是磨头在"吃"轮子。设备状态与耗材寿命,从来不是两件独立的事。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套,并提供设备维保与产线托管服务。针对损耗异常类问题,我们协助工厂从磨头间隙、跳动、气压与润滑逐项核查,并结合损耗台账判断是设备、参数还是耗材问题。



