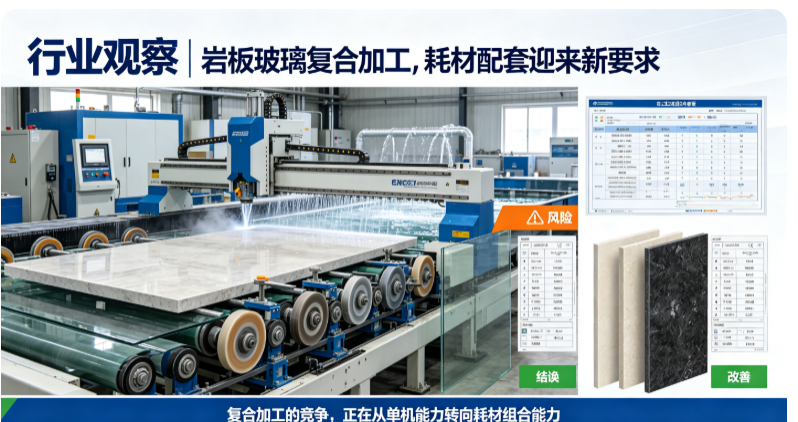
行业观察:岩板玻璃复合加工,耗材配套迎来新要求
这种"复合加工"的常态,正在给耗材配套提出新的要求:不是再买一只更硬的轮子,而是要有能同时适应两种材料的整套方案。
这两年不少玻璃深加工厂都在接岩板的活。表面看只是"换了一种料",实际上一台设备上要跑两种完全不同的材料:玻璃靠脆性切削,岩板靠高硬耐磨;工艺参数、磨轮组合、冷却方式几乎全都不一样。
这种"复合加工"的常态,正在给耗材配套提出新的要求:不是再买一只更硬的轮子,而是要有能同时适应两种材料的整套方案。
01 复合加工为什么成了常态
- 订单结构变化:整装、定制家居带动岩板需求,玻璃厂顺带接单。
- 设备通用化:双边机、CNC、加工中心本身具备兼容能力。
- 小批量趋势:单一批量减少,多品种混线成为常态。
- 客户一站式要求:同一项目里玻璃与岩板同时供货,配套更省心。
结果是一台机器要在一天内切换几次材料,切换成本成了新的竞争点。而"切换"这件事,考验的恰恰不是设备本身——设备早就具备兼容能力——而是耗材组合、参数模板与现场管理能不能跟上。
02 两种材料的差异有多大
- 硬度不同:岩板硬度明显更高,磨粒消耗速度更快。
- 致密度不同:岩板致密、排屑空间小,摩擦与发热更集中。
- 脆性不同:玻璃崩边敏感,岩板更怕崩角与掉块。
- 厚度不同:岩板常见12至20mm,接触弧长、去除量大。
- 表面要求不同:玻璃看通透与划痕,岩板看纹理完整与边部平整。
同一套参数跑两种料,必然有一边吃亏。
03 对磨轮配套的新要求
- 分材质选型:玻璃与岩板用不同结合剂与粒度,不能一型通用。
- 快速切换:换型时间要短,轮组预装、参数预存成为刚需。
- 把持力更强:岩板段需要更强把持力,减少掉砂与掉块。
- 排屑能力更好:开槽与气孔设计要适配高粉尘工况。
- 批次一致性:混线生产靠切换,批次波动会直接放大不良。
- 寿命可预期:两种材料的寿命差异要能预估,便于排产。
04 对工艺与管理的新要求
- 参数分组:按材质预存参数,切换时调用而不是重调。
- 冷却适配:岩板段需要更大流量与更强排屑。
- 余量分配:两种材料余量策略不同,不能照搬。
- 点检节奏:岩板段轮面状态恶化更快,点检频次要加密。
- 单耗分开算:混算会导致两边都看不清。
- 留样对比:切换前后做首件确认,避免批次摩擦。
05 供应链侧的变化
- 从单品供货到组合方案:按材料组合配套,而不是按型号零散下单。
- 从选型到切换支持:协助做换型流程与参数模板。
- 从卖耗材到管单耗:按材质分开统计,给出优化方向。
- 从响应到驻场:混线生产对现场支持要求更高。
能提供"组合能力"的供应商,比只提供"单只轮子"的更难被替代。
06 给工厂的几条建议
- 把材质分组管理,参数、轮组、单耗都分开。
- 建立换型清单,把准备工作前置到停机之前。
- 岩板段的点检频次与冷却投入要高于玻璃段。
- 混线订单报价时把切换损耗算进去,别用单一材料成本报价。
- 选择能提供组合方案与切换支持的供应商。
- 把两种材料的首件样件都留档,切换时对照而不是凭印象。
- 混线生产要定期复盘切换耗时,这本身也是可优化的成本。
岩板与玻璃的复合加工不是短期潮流,而是订单结构变化带来的长期现实。耗材配套跟上这个变化,产线才可能在多品种之间跑得顺。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套,并提供设备维保与产线托管服务。面向岩板与玻璃复合加工,我们按材料组合设计磨轮配套方案、提供切换参数模板与分材质单耗口径,帮工厂把混线生产做顺、做稳。