磨轮寿命与良品率平衡核心技术要点
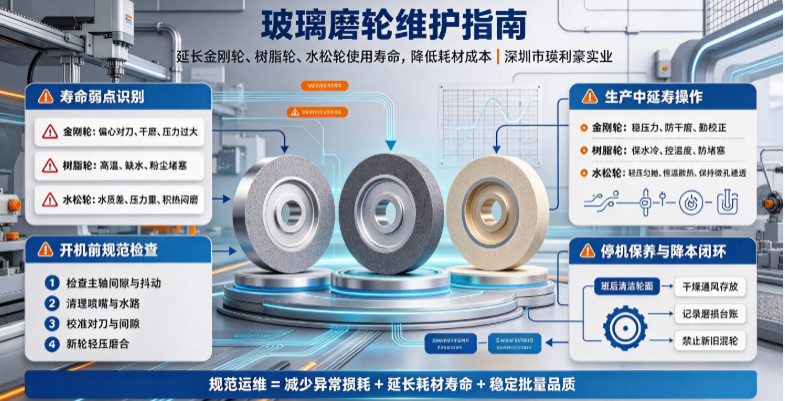
新磨轮上机后不要直接满负荷生产,先以正常加工速度的50%打磨2-3片玻璃,逐步磨合工作面
1. 新磨轮适配阶段管控
新磨轮上机后不要直接满负荷生产,先以正常加工速度的50%打磨2-3片玻璃,逐步磨合工作面
若磨合后抛光效果仍不理想,用报废玻璃修磨4-10片,确认工作面状态达标后再恢复正常参数,避免直接量产导致批量不良
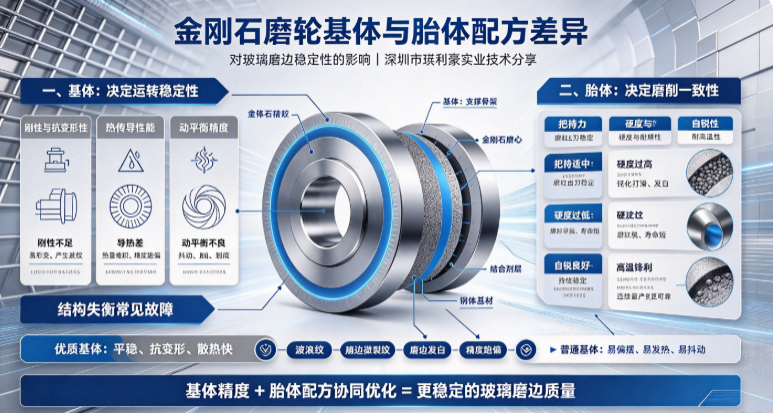
安装时严格校准磨轮Z轴坐标,保证磨轮槽型中心与玻璃加工中心完全对齐,防止偏磨导致局部过快损耗
2. 加工参数动态优化
主轴转速控制在合理区间:转速过高会大幅增加磨削热量,加速磨轮金刚石颗粒脱落;转速过低则磨削力不足,易出现崩边、尺寸超差问题
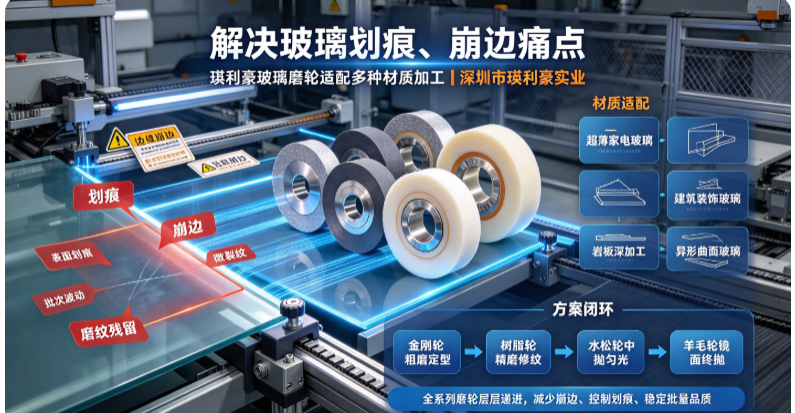
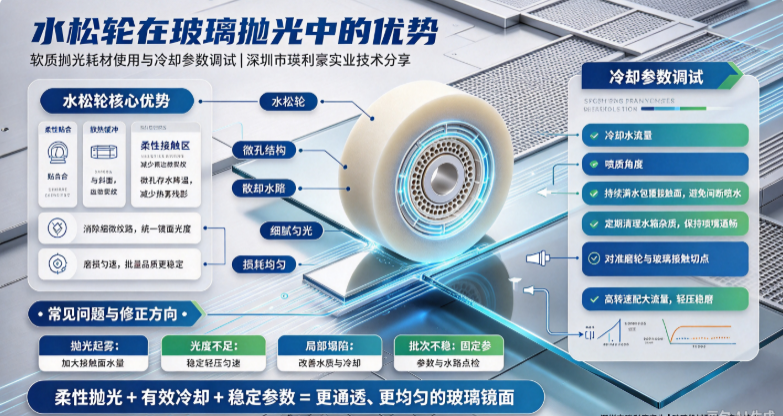
全程开启足量冷却液,及时带走磨削热量与玻璃碎屑,避免碎屑卡在磨轮工作面造成玻璃表面划痕,同时降低磨轮热磨损速率
针对不同玻璃材质调整进给量:钢化玻璃、厚玻璃适当降低进给速度,减少磨轮瞬时负载,延长整体使用寿命
3. 日常维护与寿命延长
每日生产结束后,用专用金刚石修刀修整磨轮工作面,去除表面堵塞的玻璃碎屑,恢复磨轮原始锋利度
定期清理磨轮法兰盘的积尘,保证磨轮安装同轴度,避免高速旋转时出现径向跳动,减少非正常磨损
不同工序的磨轮分区存放,避免工作面磕碰损伤,闲置磨轮做好防潮防护,防止结合剂老化影响使用寿命
4. 良品率实时保障机制
每加工20-30片玻璃,抽检1片检查边缘光洁度与尺寸精度,根据磨损量微调磨轮补偿参数,避免批量尺寸超差
建立磨轮寿命台账,记录每款磨轮的累计加工时长,临近设计寿命阈值时提前预警更换,杜绝磨轮过度损耗导致的批量不良
不同材质、不同配方的磨轮分开使用,避免混用导致加工参数混乱,同时保证磨轮性能稳定输出
需要我为你整理一份磨轮日常点检与寿命管理台账模板吗?帮你更直观地管控耗材损耗与生产良率。