深圳市瑛利豪实业:双边机、直边机磨轮匹配方案,粗磨→精磨→抛光全流程解析
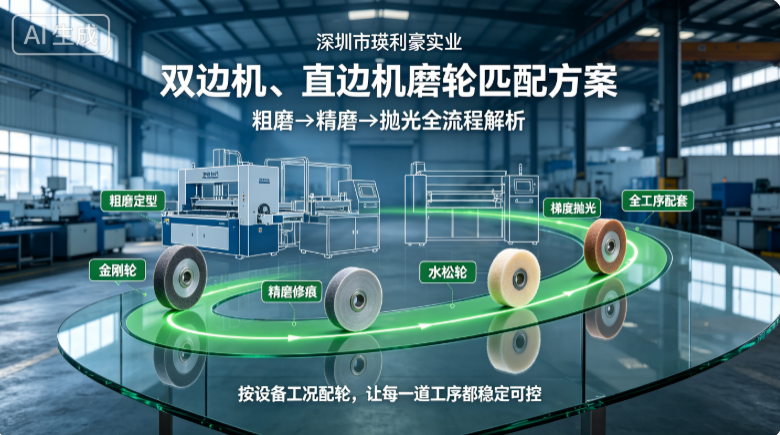
深圳市瑛利豪实业:双边机、直边机磨轮匹配方案,粗磨→精磨→抛光全流程解析
玻璃直边机与双边机是深加工行业应用最广、量产频次最高的核心设备,广泛适配建筑玻璃、家电玻璃、卫浴玻璃、岩板等板材的磨边加工。多数工厂设备参数调试到位、操作流程规范,却长期存在磨边崩边、纹路深浅不一、抛光亮度不均、磨轮损耗异常、批量品质参差等问题。归根结底,核心症结在于磨轮工序匹配混乱、粗细粒度搭配不当、设备工况耗材不适配。
磨边抛光是一套梯度化递进工艺,粗磨定型、精磨修痕、抛光提亮环环相扣,任一工序磨轮选型、搭配出错,都会导致后续工序无法补救,直接影响成品良品率与量产效率。深圳市瑛利豪实业深耕玻璃耗材配套多年,结合双边机、直边机的设备结构、磨削特性与量产工况,整理出一套可直接落地的粗磨→精磨→抛光全流程磨轮匹配方案,精准解决量产工艺痛点,助力工厂标准化提质降本。
一、设备工况差异:双边机与直边机磨轮适配核心区别
想要精准匹配磨轮,首先需区分两款设备的磨削逻辑,避免通用化选型误区。双边机为双面对称同步磨削,走料速度快、量产量大、受力均匀,对磨轮的一致性、耐磨度、轮廓稳定性要求极高,适配大批量标准化板材加工;直边机为单边定点磨削,适配异形、短板、厚板、非常规尺寸玻璃,磨削压力集中,对磨轮的韧性、缓冲性、抗崩边能力要求更高。两款设备的工序磨轮配比、粒度选择、磨削量分配完全不同,不可混用一套方案。
二、全流程梯度磨轮匹配方案(粗磨→精磨→抛光)
1、粗磨工序:金刚轮定型,把控加工基础与效率
粗磨是玻璃磨边的第一道核心工序,核心作用是快速去除切割余量、修整边角轮廓、消除玻璃尖锐刀口与表层微裂,直接决定磨边基础形状与量产速度,也是杜绝后期崩边、爆角的关键。该工序核心耗材为金刚石金刚轮。
适配选型标准:双边机大批量量产场景,优选100#-150#中粗粒度瑛利豪金刚轮,齿形均匀、切削力强劲,可快速完成板材定型,适配高速走料工况,同时保障双侧磨削对称均匀、无偏磨;直边机加工厚薄不均、异形短板玻璃,优选高韧性密齿金刚轮,优化胎体缓冲性能,分散集中磨削压力,有效规避薄玻璃崩边、厚板磨削无力问题。
工艺核心要点:粗磨承担整体60%-70%的磨削余量,切忌过度追求快切削选用过粗磨轮,避免残留深刀纹、凹凸肌理,大幅增加后续精磨、抛光工序压力;同时杜绝细轮粗用,导致产能拖沓、磨轮快速钝化损耗。瑛利豪迭代款金刚轮磨损均匀、自锐性稳定,长时间连续量产不易失圆、抖动,全程保持稳定切削效果,筑牢品质基础。
2、精磨工序:树脂轮修痕,奠定抛光品质基面
精磨是衔接粗磨与抛光的关键过渡工序,也是最容易被忽视的提质核心。粗磨残留的刀纹、划痕、微观凹凸,无法通过抛光彻底消除,只会形成雾感、纹路印记,因此精磨的核心作用是细化肌理、抹平刀纹、统一边型质感,为镜面抛光打造平整基面,核心耗材为树脂金刚石轮。
适配选型标准:粗磨后标配240#-400#精细化树脂轮,瑛利豪专用树脂轮采用改性复合结合剂,韧性佳、散热性强、磨削柔和。针对双边机高速量产工况,可快速抹平双侧粗磨纹路,保证板面质感对称统一;针对直边机定点磨削的局部凹凸问题,柔性磨削不啃边、不二次损伤玻璃,彻底消除粗细不均的加工痕迹。
工艺核心要点:精磨工序磨削量占比20%-30%,重点在于“匀质修痕”而非“大量去量”。优质树脂轮可平衡磨削力度与散热性能,杜绝高速加工积热发白、表层灼伤问题,让玻璃边缘细腻平整,大幅降低后续抛光难度,是高端精品玻璃通透镜面效果的核心保障。
3、抛光工序:梯度耗材提亮,实现镜面高清效果
抛光是玻璃加工的最后一道工序,直接决定成品档次与订单溢价,核心目标是消除精磨残留微观痕迹、提亮镜面光泽、杜绝雾感色差,采用水松轮+羊毛轮梯度组合抛光模式,循序渐进完成精品提亮。
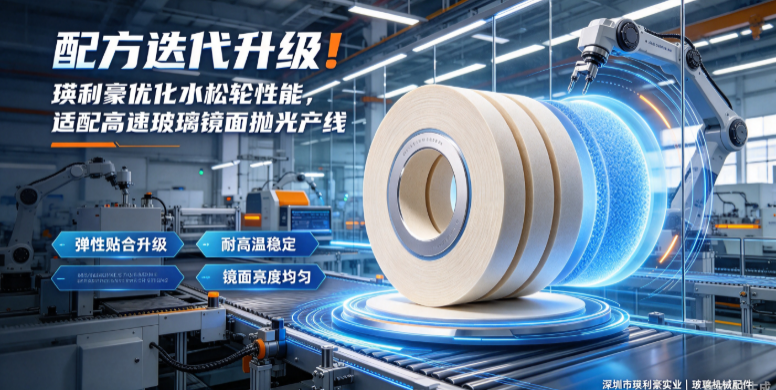
一阶匀质修雾:水松轮。作为预抛光耗材,主打散热防雾、表层整平。瑛利豪高密水松轮具备均匀微观孔隙,散热透气性能优异,可快速带走磨削热量,解决高速抛光发白、起雾、热灼伤问题,同时细化表层肌理,统一整体质感,为终抛提亮铺垫基础,杜绝批量雾感不均。
二阶镜面精抛:高密度羊毛轮。作为终抛核心耗材,主打细腻提亮、压实镜面。瑛利豪加密羊毛轮纤维均匀、贴合度高、耐磨稳定,可深度打磨玻璃表层,消除细微纹路与朦胧感,打造通透高亮的镜面效果,边缘清亮无杂色、无划痕,完全适配家电玻璃、超白玻璃、高端岩板等高溢价订单标准。
三、厚薄玻璃差异化配比方案(工厂实操通用)
1、6mm以下超薄玻璃:弱化粗磨切削力度,减轻磨削应力,粗磨、精磨、抛光配比优化为2:6:2,重点强化精磨整平与柔性抛光,从根源杜绝崩边、微裂、变形问题;
2、8mm以上厚板玻璃:加大粗磨余量提升产能,配比优化为6:3:1,依托高性能金刚轮高效去量,配合稳定精磨修痕、均匀抛光,兼顾量产效率与成品品质;
3、岩板/高硬度板材:全程选用高耐磨、高适配专用磨轮,提升金刚轮硬度与树脂轮韧性,强化抛光耗材密度,避免耗材快速损耗、加工质感不佳问题。
四、常见搭配误区与优化解决方案
1、粗细跳级搭配:粗磨过粗、精磨过细,无法抹平深刀纹,抛光后残留隐形纹路。优化:严格遵循梯度粒度递减原则,工序平稳过渡,不跳级、不混用非标耗材;
2、重粗磨、轻精磨:过度依赖粗磨去量,忽视精磨整平作用,导致抛光压力过大、雾感频发。优化:合理分配磨削量,发挥树脂轮匀质核心作用,前置解决纹路瑕疵;
3、新旧耗材混用:新轮锋利、旧轮钝化,批量加工质感参差、明暗不均。优化:同工序统一批次耗材,定期同步更换,保障批量加工一致性;
4、设备耗材不匹配:双边机使用低耐磨耗材、直边机使用刚性过强耗材,损耗快、不良率高。优化:按设备工况专属选型,适配设备转速、走料速度与受力特点。
五、瑛利豪整套配套优势,赋能标准化量产
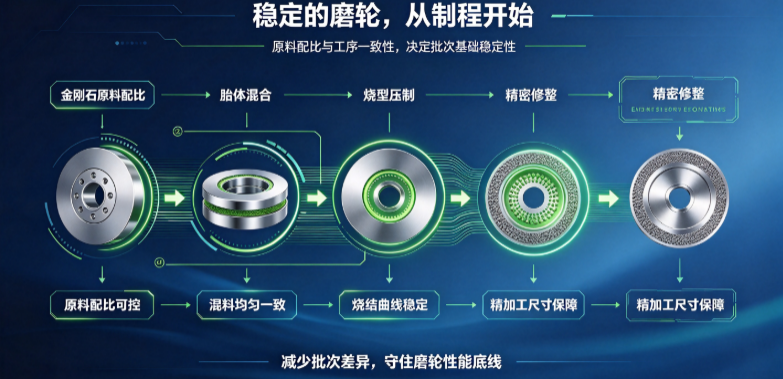
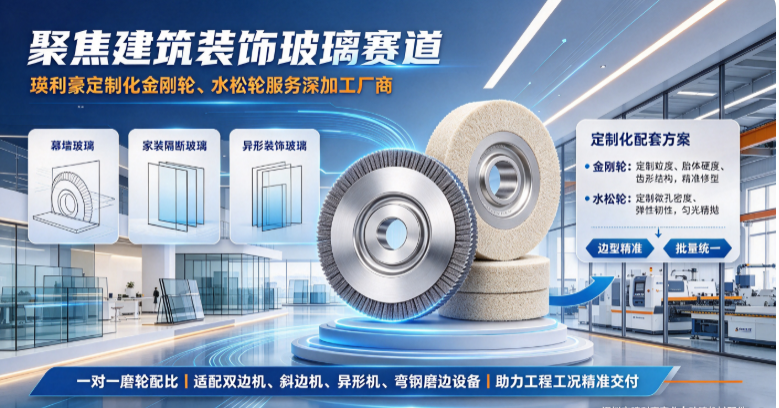
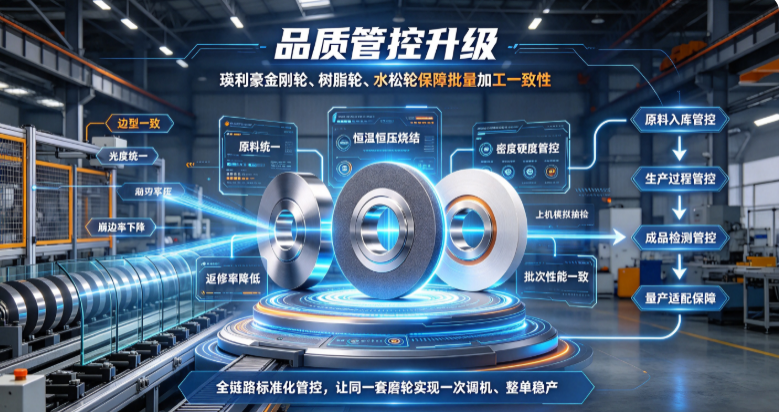
深圳市瑛利豪实业针对双边机、直边机全加工工况,打造金刚轮+树脂轮+水松轮+羊毛轮全套梯度磨轮体系,所有耗材经过配方迭代与精密工艺加工,批次稳定性强、工况适配度高。整套方案严格匹配粗磨、精磨、抛光工序逻辑,层层递进、互补协同,既适配双边机高速批量量产,也适配直边机异形精品加工。
同时品牌配套一对一技术服务,可根据工厂设备型号、板材类型、厚度规格、工艺标准,量身优化磨轮搭配方案与上机参数,解决崩边、纹路、起雾、亮度不均等各类工艺难题,帮助工厂实现提质、增效、降本三维升级,以标准化耗材工艺,稳住高端订单品质与产能。
想要优化双边机、直边机磨轮搭配工艺,解决量产高频瑕疵、降低耗材综合损耗,可联系深圳市瑛利豪实业,获取专属工厂全流程磨轮适配方案与技术调试指导。