深圳市瑛利豪实业:玻璃工厂磨轮成本管控:耗材异常损耗原因与改善方案
深圳市瑛利豪实业:玻璃工厂磨轮成本管控:耗材异常损耗原因与改善方案
在玻璃深加工量产体系中,磨轮耗材成本是工厂核心可变成本之一。多数玻璃工厂在设备运维、人工管控、板材损耗上精细化管控持续加码,却长期忽视磨轮异常损耗带来的隐性浪费。很多产线看似耗材采购单价低廉,却存在磨轮寿命短、磨损不均、局部掉块、提前钝化、批量损耗失衡等问题,直接导致换轮频次高、停机调机频繁、玻璃返工报废率上升,最终拉高整体生产成本,压缩产品利润空间。
磨轮损耗异常绝非单一耗材质量问题,而是选型匹配、设备工况、工艺参数、运维习惯、工序搭配多重因素叠加导致。深圳市瑛利豪实业深耕玻璃耗材配套与工艺调试多年,针对金刚轮、树脂轮、水松轮、抛光轮、羊毛轮全系列耗材异常损耗痛点,深度拆解核心诱因,落地整套可直接落地的成本管控改善方案,帮助玻璃工厂精准控损、提质增效、优化耗材综合成本。
一、行业普遍现状:看得见的耗材消耗,看不见的隐性亏损
多数玻璃工厂的耗材成本管控,仅停留在“比价采购、限量领用”的浅层阶段,忽略量产过程中的异常损耗漏洞。正常合规损耗属于生产刚需,而异常损耗是完全可规避的无效浪费:同款磨轮,不同产线使用寿命差距翻倍;同款耗材,加工同规格玻璃损耗速率不一;频繁出现新轮短期磨损、局部凹陷、掉砂失圆、抛光轮板结报废等情况。
这些问题直接引发连锁损耗:频繁停机换轮耽误产能、反复调机产生废品、耗材频繁补货拉高采购成本、不良品返工增加人工与板材损耗。真正的降本增效,不是一味压低耗材采购单价,而是根治异常损耗,让每一套磨轮发挥最大使用寿命与加工价值。
二、磨轮异常损耗核心原因深度拆解
1、选型不匹配:工况与耗材错配,损耗翻倍
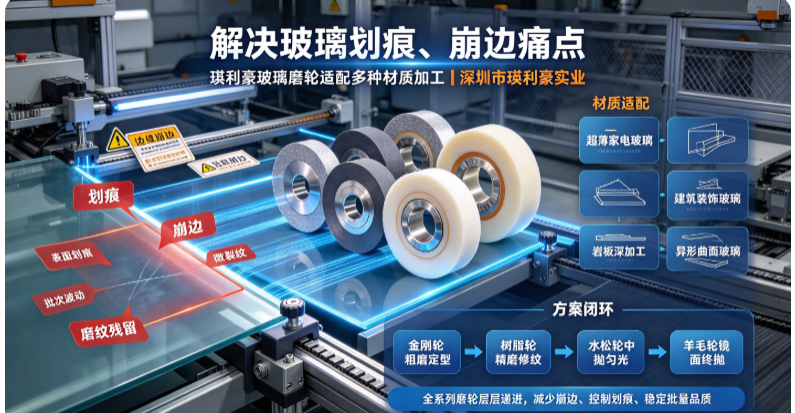
这是行业最普遍、最核心的损耗诱因。很多工厂采用“通用磨轮适配全场景”的粗放模式,无视板材厚度、硬度、设备类型的差异化需求。超薄玻璃使用高刚性粗磨轮,应力过大导致轮体局部啃损、玻璃崩边;厚板硬板材使用低密度普通磨轮,耐磨度不足、快速钝化磨损;岩板等高硬度材质搭配常规抛光耗材,极易出现纤维快速损耗、板结失效。同时双边机高速量产工况适配低速磨轮、直边机定点磨削搭配柔性过弱磨轮,都会造成耗材超负荷工作,大幅缩短使用寿命。
2、工艺参数不合理:压力、转速、进给失衡
磨边抛光属于精细磨削工艺,参数偏差会直接加速耗材损耗。磨削压力过大、硬顶强磨,会强行挤压磨轮胎体与磨料,造成金刚轮掉砂、树脂轮变形、抛光轮分层磨损;进给速度过快,单次磨削量超标,磨轮负荷骤增,出现不均匀磨损;转速配比失衡,高速运转下磨轮散热不及时,极易出现高温烧蚀、结合剂软化,引发磨轮早衰报废。多数车间为追求产能盲目提速加压,看似提升产量,实则造成耗材无效损耗、良品率下滑的双重损失。
3、冷却系统不达标:高温积热损耗,损伤磨轮基材
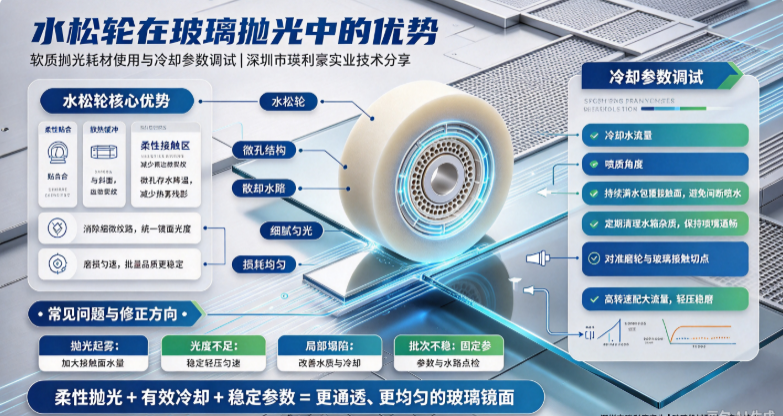
冷却水是磨轮长效使用的核心保障,也是最容易被忽视的环节。水冷流量不足、水压不稳、喷嘴偏移、水路堵塞,会导致磨削区域高温堆积。高温会软化树脂轮结合剂、加速金刚石磨料脱落、造成水松轮与羊毛轮热硬化板结,不仅引发玻璃抛光起雾、灼伤发白,更会导致磨轮性能快速衰减,出现局部磨损、提前报废等问题。此外,水质杂质过多会形成砂磨效果,持续磨损磨轮表面,加剧耗材损耗。
4、设备精度偏差:抖动、失圆、受力不均
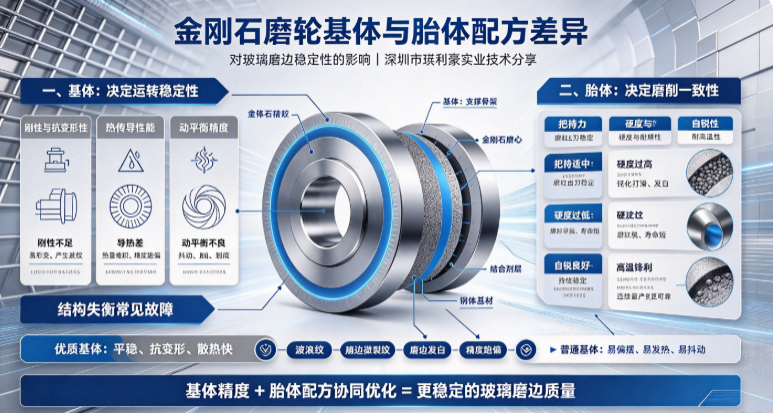
设备主轴跳动、平衡度不足、导轨磨损、夹具松动,会导致磨轮运转时持续抖动、偏心磨削。磨轮受力不均匀,会出现单侧快速磨损、端面凹陷、环状磨痕,不仅破坏磨轮轮廓精度,导致磨边纹路偏移、抛光质感不均,还会让全新磨轮短期内报废,造成严重耗材浪费。长期未校准的设备,磨轮异常损耗率可提升30%以上。
5、工序搭配混乱、运维不规范
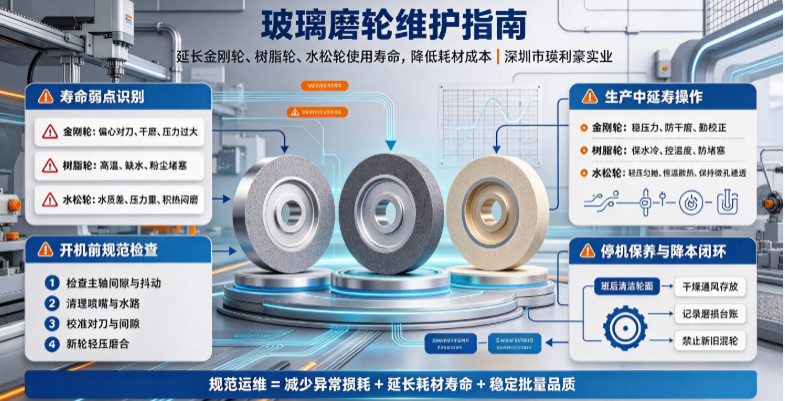
粗磨、精磨、抛光工序跳级、配比错乱,粗磨残留深刀纹,后续精磨、抛光轮需要超负荷找平,大幅加速精细耗材损耗;新旧磨轮混用、不同批次耗材混装,磨削性能不一致,造成局部加工负荷不均;日常无修轮、清轮养护习惯,磨轮表面积粉堵塞、钝化堆积,持续加剧无效磨损。
三、针对性改善方案:从源头根治损耗,实现精细化控本
1、精准工况选型,一产线一方案
摒弃通用化耗材适配思维,根据设备类型、板材规格、量产节奏、工艺标准精准匹配磨轮。瑛利豪全系列磨轮实现精细化分级,针对超薄玻璃、厚板建筑玻璃、家电超白玻璃、岩板等不同材质,搭配对应硬度、粒度、密度的金刚轮、树脂轮、水松轮、羊毛轮,适配双边机高速量产、直边机异形加工、CNC精抛等各类工况,从选型端杜绝错配损耗,最大化延长磨轮使用寿命。
2、标准化工艺参数,平衡产能与耗材寿命
优化磨削压力、进给速度、主轴转速配比,杜绝高压、高速超负荷磨削。粗磨工序合理分配去余量,不盲目加压提速;精磨、抛光采用轻压匀速磨削模式,减少磨轮挤压磨损。瑛利豪技术团队可根据产线实际工况,定制标准化参数体系,在保障量产效率的前提下,最大程度降低磨轮负荷,减少异常磨损。
3、优化冷却系统,严控磨削高温损耗
定期疏通水路、校准喷嘴位置,保障磨削区域水冷全覆盖、流量稳定;定期更换冷却水,过滤杂质,避免砂磨磨损磨轮。充足稳定的水冷可快速带走磨削热量,防止磨轮高温软化、烧蚀、板结,同时稳定玻璃加工质感,兼顾耗材寿命与产品品质。
4、定期设备校准,消除机械抖动损耗
建立设备月度校准机制,定期检测主轴平衡、导轨精度、夹具松紧,及时修复设备偏差,杜绝磨轮偏心、抖动磨削。设备精度稳定,可保障磨轮均匀受力、匀速磨损,避免单侧异常损耗,大幅降低磨轮报废率,同时稳定磨边、抛光品质。
5、规范工序与运维,建立耗材管控标准
严格执行粗磨→精磨→预抛→终抛梯度工序,禁止跳级加工,减轻后端精细耗材磨削负荷;统一同工序耗材批次,规范新旧磨轮更换标准;每日清理磨轮表面积粉、杂质,定期修轮保养,恢复磨轮自锐性与磨削性能,避免钝化损耗。
四、瑛利豪成套降本优势:不止省耗材,更省综合成本
深圳市瑛利豪实业作为玻璃磨轮源头生产厂家,不止提供全品类优质磨轮,更专注为工厂解决耗材异常损耗、综合成本偏高的核心痛点。依托多年一线工况数据积累,通过精准选型匹配、工艺参数优化、设备运维指导、工序标准化落地,帮助工厂全方位管控耗材损耗。
相较于普通耗材,瑛利豪高性能磨轮批次稳定性强、耐磨度高、适配性精准,搭配专属工艺方案后,可有效降低20%-40%的异常耗材损耗,减少停机换轮频次、降低返工报废率,实现“耗材寿命延长、良品率提升、产能提效、成本下降”的四重收益,帮助工厂跳出低价耗材内卷,建立精细化成本管控体系。
总结
玻璃工厂磨轮成本管控,核心不在于“省采购价”,而在于“控异常损耗”。绝大多数耗材浪费,都源于选型错配、参数不当、工况失衡、运维不规范。只有找准损耗根源,搭配适配工况的优质磨轮、标准化工艺与精细化运维,才能真正实现长效降本、稳定提质。
针对产线磨轮损耗过快、寿命不均、异常报废等问题,可联系深圳市瑛利豪实业,提供免费产线工况诊断,定制专属磨轮成本管控与工艺优化方案。