深圳市瑛利豪实业:直边机磨轮跳动检测方法,减少玻璃批量加工不良
深圳市瑛利豪实业:直边机磨轮跳动检测方法,减少玻璃批量加工不良
玻璃直边机作为单侧边定点磨削设备,广泛适配短板、异形玻璃、厚板玻璃及精品家电玻璃加工。相较于双边机对称匀速磨削,直边机受力集中、磨削点位固定,对磨轮同轴度、稳定性、平衡性要求更高。很多玻璃工厂常年被批量加工不良问题困扰:磨边呈波浪纹、边缘锯齿感、抛光明暗交替、局部崩边、纹路深浅不一,反复调试参数、更换耗材仍无法根治。
深究核心根源,绝大多数此类品质问题,都源于磨轮径向/端面跳动超标。磨轮肉眼看似正常,但细微偏心、抖动、失衡,会在持续定点磨削中无限放大,造成整批次产品瑕疵、耗材异常损耗、频繁停机返工。深圳市瑛利豪实业结合一线车间实操经验,整理一套标准化直边机磨轮跳动检测、排查、整改全流程方法,帮助工厂精准定位问题、根治批量不良、稳定精品产能。
一、磨轮跳动超标:直边机批量不良的隐形元凶
磨轮跳动分为径向跳动与端面跳动,简单来说就是磨轮旋转时的偏心偏移与端面摆动。直边机加工特性特殊,单次磨削压力集中、走料缓冲空间小,哪怕仅0.03mm-0.05mm的细微跳动,都会引发连锁品质问题。
跳动超标引发的典型加工故障:
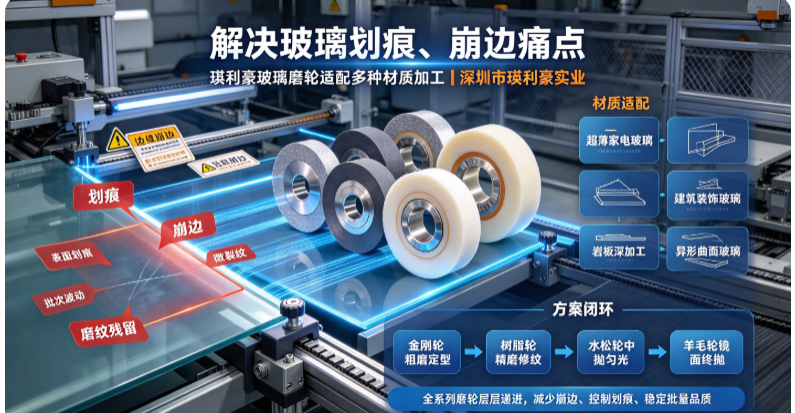
1、磨边纹路紊乱:金刚轮跳动导致磨削深浅不均,玻璃边缘出现周期性波浪刀纹、锯齿纹路,后续树脂轮、抛光轮无法彻底修复;
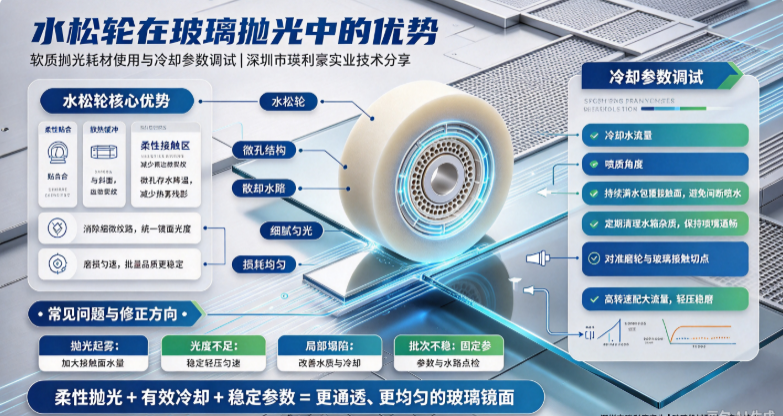
2、抛光质感参差:抛光轮、羊毛轮随跳动偏心摆动,局部过抛、漏抛交替出现,成品明暗条纹、雾感斑块、光泽不均;
3、崩边微裂频发:磨轮旋转抖动产生冲击性磨削应力,超薄玻璃、超白玻璃极易出现细微崩边、隐性裂纹,大幅提升钢化自爆风险;
4、耗材极速损耗:磨轮偏心受力,单侧过度磨损、局部掉砂、轮体失圆,耗材寿命缩短30%以上,换轮、调机频次大幅增加。
不同于设备参数问题,磨轮跳动属于持续性、批量性隐患,不精准检测整改,所有工艺调试、耗材更换都只能治标不治本。
二、车间通用!直边机磨轮跳动标准化检测方法
结合玻璃深加工车间实操场景,整理两套落地性极强的检测方式,分别适配日常快速自查与精准精度校验,无需复杂设备,操作工可快速上手。
1、简易快速自查法(日常班前点检)
适合每日开机前快速排查,提前规避批量不良,零成本、高效率。固定设备主轴,手动匀速旋转磨轮,观察磨轮外圆与玻璃基准面的间隙变化;同时轻触磨轮端面,感知旋转过程是否存在轻微摆动、卡顿、抖动。若旋转时间隙忽大忽小、端面有明显摆动手感,即可判定磨轮存在跳动超标问题,需立即停机校准,禁止带故障量产。
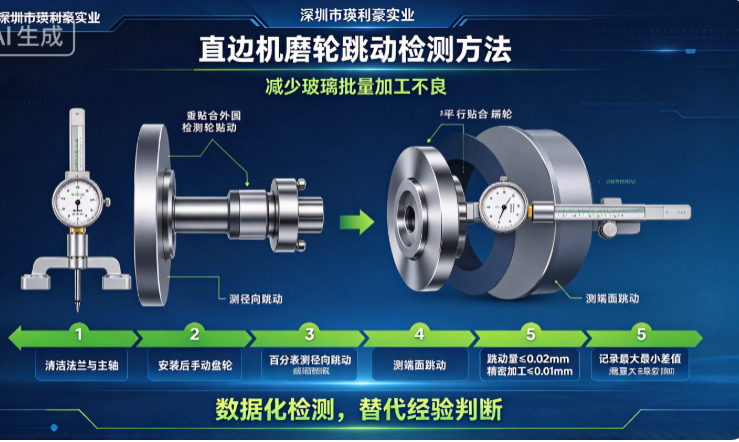
2、百分表精准检测法(标准精度校验)
对标行业磨轮精度检测标准,适配新机调试、故障排查、定期精度校准,数据精准可落地。将百分表固定在设备稳定机架上,表头垂直贴合磨轮外圆检测径向跳动,表头平行贴合磨轮端面检测端面跳动;手动缓慢旋转磨轮一周,记录百分表最大与最小读数差值,即为实际跳动量。
行业合规精度标准:直边机磨轮整体跳动量需控制在≤0.02mm,精密精品加工场景需控制在≤0.01mm,超出该范围必须立即整改校正。
三、磨轮跳动超标的五大核心诱因(车间高频问题)
很多工厂误以为跳动都是磨轮质量问题,实则耗材、安装、设备、养护多重因素叠加导致,精准定位诱因才能彻底根治。
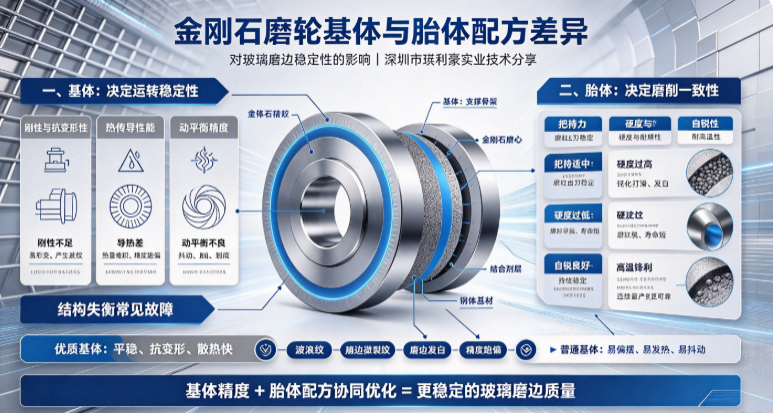
1、磨轮本身精度不达标:低品质磨轮生产精度差、胎体失圆、厚度不均、密度失衡,出厂自带偏心偏差,上机即跳动;批次稳定性差,新旧磨轮精度差异大。
2、安装装配不规范:法兰盘接触面有粉尘、铁屑、玻璃粉末,夹持受力不均;螺丝对角紧固不到位、单边锁紧,导致磨轮装偏、同轴度偏移,是车间最常见的人为诱因。
3、主轴与配件磨损老化:设备主轴轴承松动、磨损、间隙过大,主轴旋转偏心;法兰盘变形、套筒磨损,导致磨轮贴合不紧密,高速运转持续抖动。
4、磨轮磨损不均、局部损伤:磨轮长期使用单侧磨损、边缘掉砂、局部崩缺,轮体平衡被破坏;日常无修轮养护,残留积粉导致磨轮受力失衡,跳动量持续增大。
5、高速工况共振失衡:设备脚垫松动、机身震动,磨轮高速旋转与机身产生共振,放大细微偏心偏差,引发持续性跳动。
四、落地整改方案:快速消跳,杜绝批量不良
针对各类跳动诱因,搭配对应整改措施,从耗材、安装、设备、养护全维度闭环管控,快速恢复加工精度。
1、精准选型,把控耗材基础精度:选用瑛利豪高精密均衡磨轮,出厂经过严格圆度、平衡度检测,胎体规整、密度均匀、无偏心偏差,从源头规避磨轮自带跳动问题;精品加工场景专用高精度磨轮,适配直边机精密磨削需求。
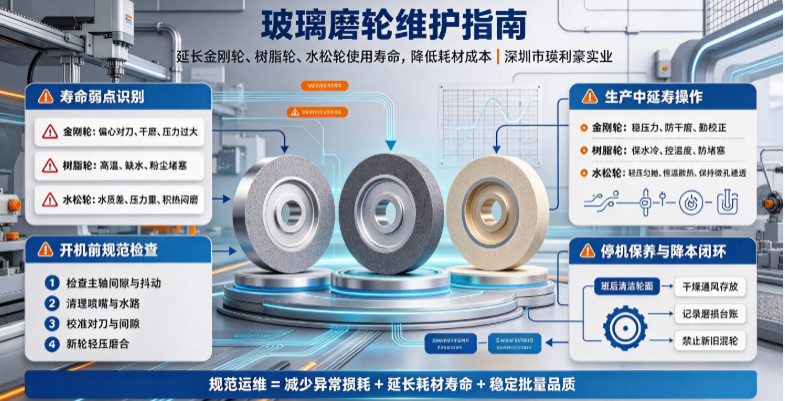
2、标准化安装,杜绝人为偏差:安装前彻底清理法兰盘、主轴接触面粉尘杂质;严格采用对角分步锁紧方式固定磨轮,避免单边受力装偏;新装磨轮必须先检测跳动量,达标后再上机量产。
3、定期设备校准,修复机械偏差:建立月度设备点检机制,检测主轴轴承间隙、法兰盘平整度、套筒磨损情况;及时更换老化轴承、变形配件,修复主轴偏心问题,保障设备基础精度。
4、规范磨轮养护,维持运转平衡:定期清理磨轮表面积粉、杂质,及时修轮校正轮体圆度;磨损不均、局部损伤、严重失圆的磨轮及时报废,不勉强上机;禁止新旧磨轮混用、残次磨轮凑用。
5、优化工况,规避共振抖动:校准设备水平、紧固机身脚垫、稳定设备工况;根据磨轮状态合理匹配转速与进给速度,避开设备共振区间,减少跳动放大风险。
五、瑛利豪配套方案:以耗材精度+工艺服务稳品质
深圳市瑛利豪实业深耕直边机、双边机耗材配套与工艺调试多年,针对直边机易跳动、易不良的工况特性,全系金刚轮、树脂轮、抛光轮、羊毛轮均采用精密成型工艺,严控圆度、平衡度与同轴度,出厂跳动精度远优于行业标准,上机稳定性强、不易失圆偏心,从耗材端降低跳动不良概率。
同时品牌提供落地式工艺服务,针对工厂磨轮跳动超标、批量纹路、抛光不均、崩边裂纹等问题,可上门协助精度检测、设备校准、耗材选型、工艺优化,搭建「班前点检+定期校准+规范养护」的标准化管控体系,彻底解决直边机批量加工不良难题,帮助工厂降不良、减损耗、提效率、稳高端订单。
总结
直边机玻璃批量不良,多数不是工艺与操作问题,而是细微磨轮跳动长期失控导致。建立常态化跳动检测与校准机制,选用高精度稳定磨轮,规范安装养护流程,就能以极低成本杜绝大部分批量瑕疵,大幅提升产品良品率与市场竞争力。
如需检测产线磨轮跳动问题、定制直边机专属磨轮适配与工艺优化方案,可联系深圳市瑛利豪实业技术团队一对一咨询。