
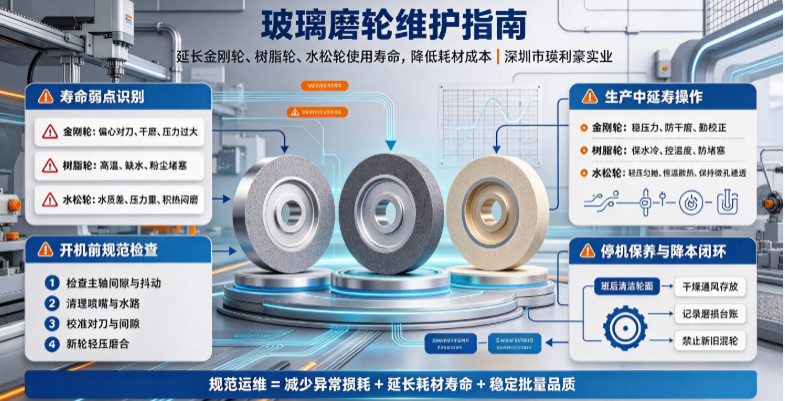
玻璃磨轮维护指南:延长金刚轮、树脂轮、水松轮使用寿命,降低耗材成本
在玻璃深加工生产成本结构中,磨轮耗材支出长期占据重要比例。很多加工厂普遍存在磨轮早衰、损耗不均、寿命参差不齐、无故报废等问题,明明选用优质磨轮,却始终无法压低耗材成本。多数情况下,磨轮寿命短并非产品品质问题,而是日常使用、冷却、对刀、保养、...
阅读全文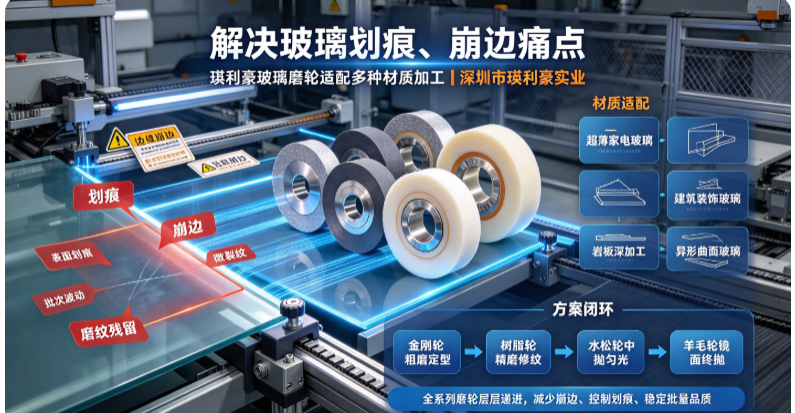
解决玻璃划痕、崩边痛点,瑛利豪玻璃磨轮适配多种材质加工
玻璃深加工量产过程中,边缘崩边、表面划痕、磨边纹路不均是最普遍、最影响良品率的核心痛点。无论是超薄家电玻璃、建筑装饰玻璃,还是高硬度岩板、异形曲面玻璃,因其材质脆硬、受力敏感,在高速磨削、抛光过程中极易出现边角掉齿、细微裂纹、打磨划痕、镜面...
阅读全文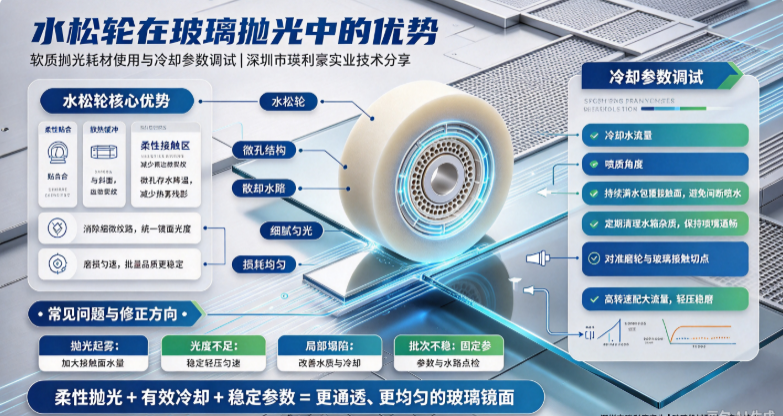
深圳市瑛利豪实业:水松轮在玻璃抛光中的优势:软质抛光耗材使用与冷却参数调试
在玻璃深加工镜面抛光工序中,硬质磨轮负责切削修型,而软质抛光耗材决定最终镜面质感。水松轮作为介于树脂精磨与羊毛终抛之间的核心中抛耗材,凭借独特的柔性材质、均匀孔隙结构与适中磨削力,成为解决玻璃抛光发雾、光圈、边角崩裂、亮度不均问题的关键耗材...
阅读全文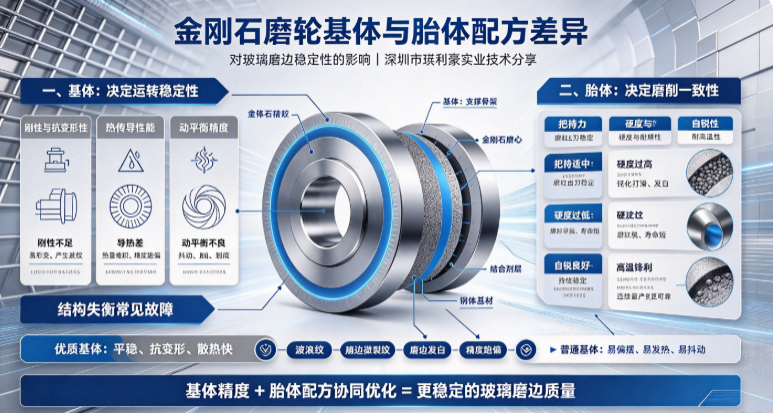
金刚石磨轮基体与胎体配方差异,对玻璃磨边稳定性的影响
在玻璃深加工磨边工序中,磨边稳定性直接决定玻璃成品良率,也是影响产线效率、耗材成本的核心关键。很多玻璃加工厂常会遇到批次磨边波纹、边角崩裂、磨轮偏摆、后期磨削力度衰减、镜面亮度不均等问题,多数人会归咎于设备参数、操作调试或玻璃材质,却忽略了...
阅读全文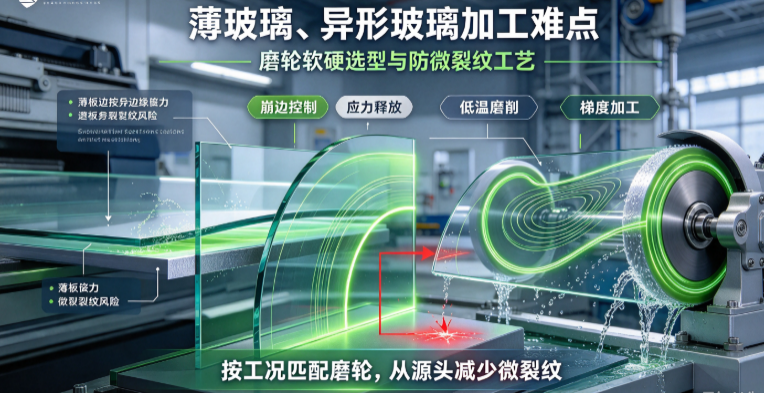
深圳市瑛利豪实业:薄玻璃、异形玻璃加工难点:磨轮软硬选型与防微裂纹工艺
在玻璃深加工行业,薄玻璃与异形玻璃一直是量产良品率的“重灾区”。相较于常规厚板直边玻璃,薄板、弧形、异形玻璃质地更脆、受力不均、散热条件差,加工过程中极易出现边缘崩裂、隐性微裂纹、磨削应力残留、抛光发雾等问题。尤其微裂纹隐蔽性极强,上机外观...
阅读全文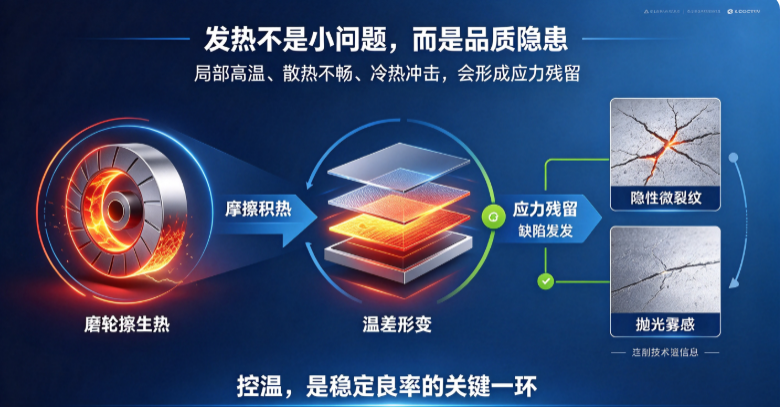
玻璃磨削热应力控制:如何减少磨轮发热带来的品质缺陷
在玻璃深加工磨边、磨角、精磨抛光工序中,高温热应力是最隐蔽、最高发的品质杀手。很多工厂遇到的玻璃隐性微裂纹、钢化后自爆、板面雾感发白、边缘透亮不均、抛光抛不干净等问题,并非设备精度问题,而是磨削区域瞬间高温、散热不畅、冷热交替产生的热应力残...
阅读全文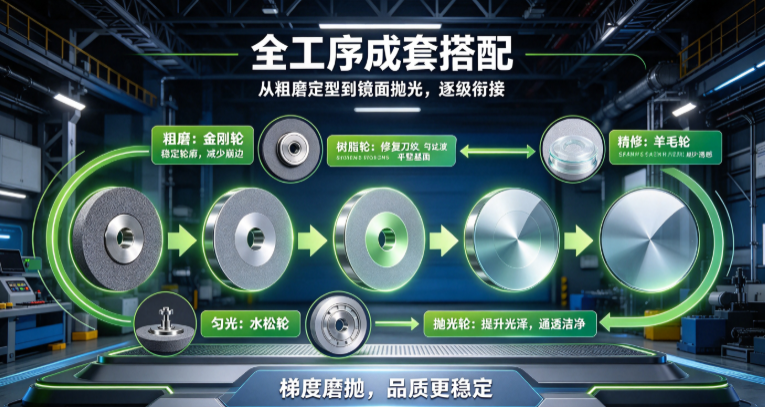
深圳市瑛利豪实业:玻璃深加工整套磨轮解决方案,建筑、家电、卫浴玻璃通用
多数玻璃深加工企业均存在产品品类杂、产线切换频繁、耗材不通用、工艺难统一的痛点。同时生产建筑玻璃、家电玻璃、卫浴玻璃,若每类产品单独搭配磨轮、调试工艺,不仅耗材采购繁琐、库存压力大,还容易出现批次良率不稳、换款停机久、综合成本居高不下的问题...
阅读全文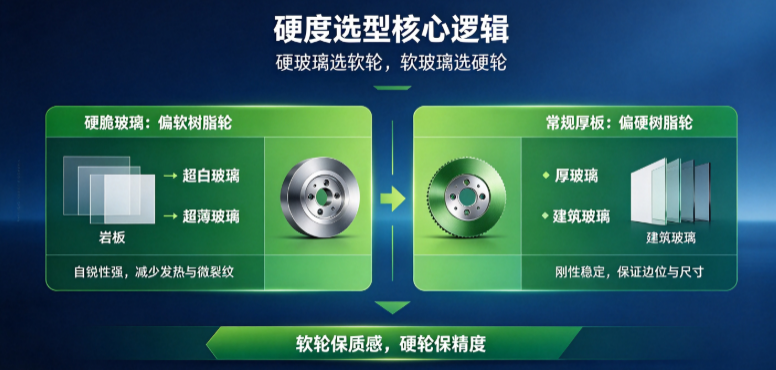
深圳市瑛利豪实业:树脂轮硬度怎么选?不同玻璃品类精磨工艺对比
很多玻璃厂精磨不稳定、抛光追不上、纹路抛不干净、边角微崩反复出现,根源往往不是设备参数问题,而是树脂轮硬度选型不匹配。 大部分加工厂习惯统一硬度树脂轮通吃所有玻璃品类,殊不知超白玻璃、超薄玻璃、厚玻璃、曲面玻璃、岩板的硬度、脆性、散热特性...
阅读全文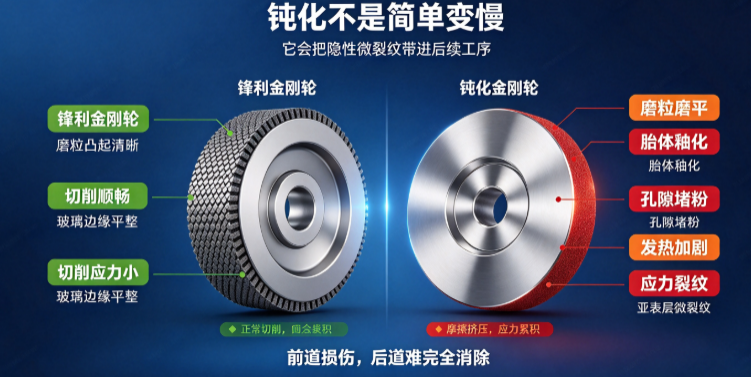
深圳市瑛利豪实业:金刚轮钝化识别方法:预判磨削异常,规避玻璃隐性微裂纹
玻璃深加工量产中,隐性微裂纹是最隐蔽、损耗最大的工艺隐患。多数微裂纹不会在磨边、抛光后立即显现,却会在钢化、丝印、仓储运输、终端组装环节出现自爆、崩角、裂边等批量问题,直接造成良品率下滑、客诉返工,严重影响高端订单交付。...
阅读全文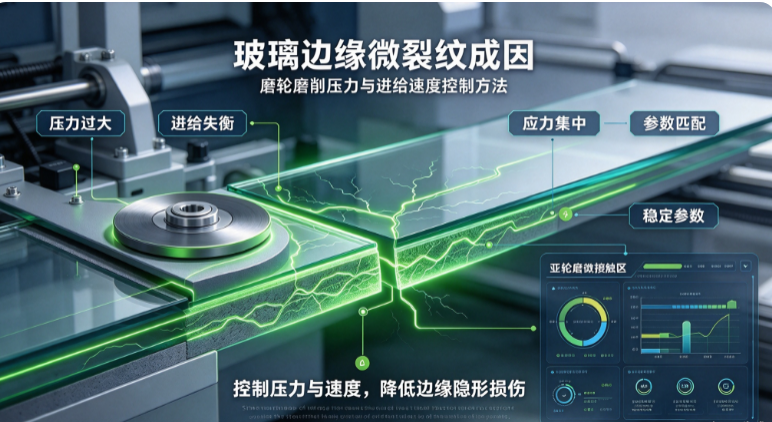
深圳市瑛利豪实业:玻璃边缘微裂纹成因:磨轮磨削压力与进给速度控制方法
玻璃深加工量产中,边缘微裂纹是隐形损耗最大、最容易被忽视的工艺隐患。不同于肉眼可见的崩边、缺口,微裂纹尺寸细微、隐蔽性极强,抛光后看似完美透亮,但会大幅降低玻璃结构强度,后续钢化、丝印、组装、运输过程极易出现自爆、崩裂、边角破损等问题,直接...
阅读全文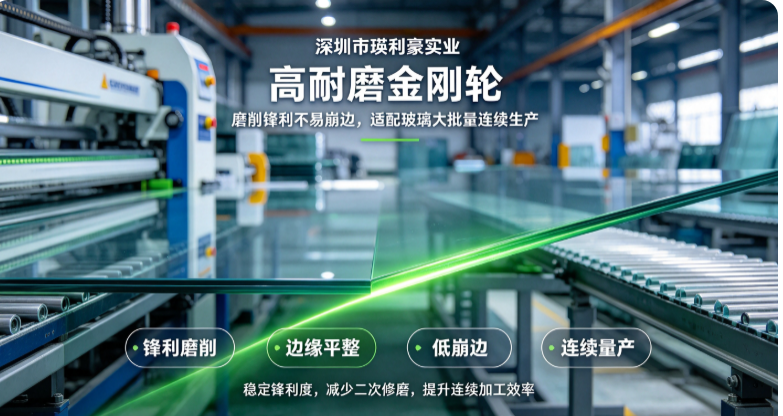
深圳市瑛利豪实业:高耐磨金刚轮,磨削锋利不易崩边,适配玻璃大批量连续生产
在玻璃深加工量产产线中,金刚轮作为磨边第一道工序,承担着定型、去除余量、修整边角的核心任务。大批量连续生产工况下,普通金刚轮很容易出现锋利度衰减快、耐磨性能不足、边角易崩损等问题,频繁停机换轮、反复调试参数,不仅打断生产节拍,还会造成玻璃崩...
阅读全文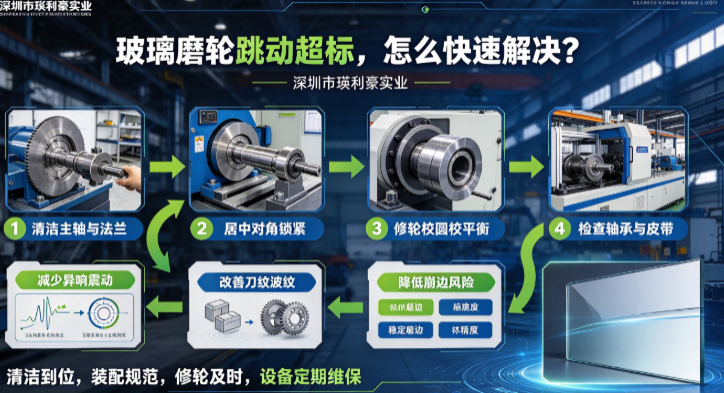
深圳市瑛利豪实业:玻璃磨轮跳动超标,怎么快速解决?
玻璃磨边生产中,磨轮跳动超标是最常见、也最容易被忽视的工艺隐患。磨轮径向、端面跳动一旦超出标准范围,高速运转下会直接引发玻璃崩边、周期性刀纹、波浪纹路、尺寸偏差、镜面明暗色差等批量不良问题,同时加剧磨轮局部早衰、设备异响震动,大幅提升试机报...
阅读全文