深圳市瑛利豪实业:玻璃边缘微裂纹成因:磨轮磨削压力与进给速度控制方法
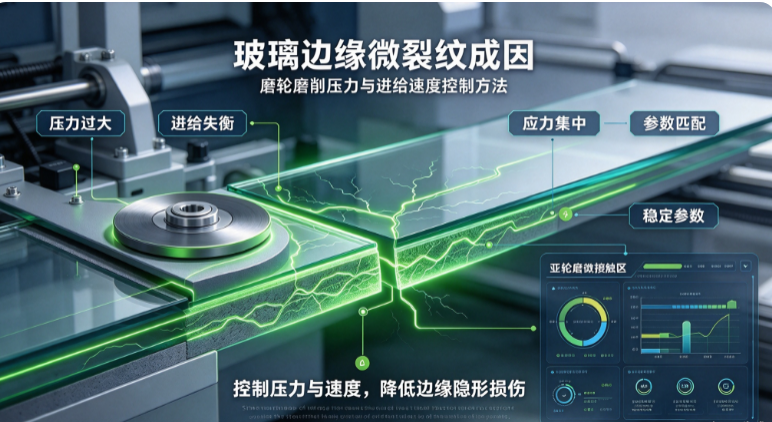
深圳市瑛利豪实业:玻璃边缘微裂纹成因:磨轮磨削压力与进给速度控制方法
玻璃深加工量产中,边缘微裂纹是隐形损耗最大、最容易被忽视的工艺隐患。不同于肉眼可见的崩边、缺口,微裂纹尺寸细微、隐蔽性极强,抛光后看似完美透亮,但会大幅降低玻璃结构强度,后续钢化、丝印、组装、运输过程极易出现自爆、崩裂、边角破损等问题,直接导致成品报废、客诉返工、批量退货。
很多工厂将微裂纹问题归咎于玻璃材质或磨轮质量,反复更换耗材却无法根治。实则90%以上的玻璃边缘微裂纹,源于磨削压力过大、进给速度失衡、参数匹配错乱。深圳市瑛利豪实业结合多年一线产线调试经验,深度拆解微裂纹生成机理,精准梳理磨削压力与进给速度的标准化控制方法,从参数端彻底规避微裂纹隐患,稳固玻璃边缘强度与成品良率。
一、玻璃边缘微裂纹核心成因:压力与速度的失衡伤害
玻璃属于典型脆硬材料,抗压强、抗拉伸弱,磨削过程中瞬时机械应力、热应力超出材质承受极限,就会产生表层、亚表层微裂纹,主要由两大参数失控引发:
1、磨削压力过大:挤压式破碎产生深层裂纹
粗磨工序磨头压力过大、单刀吃刀量过深,磨轮磨粒会以高强度挤压方式切入玻璃边缘,而非均匀切削。过大的垂直压力与侧向挤压力,会直接撕裂玻璃表层结构,形成密集的横向、纵向微裂纹,且裂纹会向玻璃内部延伸,属于不可逆的深层材质损伤。同时压力过载会导致磨轮局部堵粉、发热加剧,热应力叠加机械应力,进一步扩大裂纹范围,后期抛光仅能遮盖表面痕迹,无法修复内部裂纹缺陷。
2、进给速度失调:过快冲击、过慢灼伤双重隐患
进给速度过快时,玻璃与磨轮接触时间极短,磨粒来不及平稳切削,只能强行撕扯玻璃材质,造成边缘应力集中,产生细碎崩裂和浅表微裂纹,同时磨削纹路粗糙、肌理紊乱;反之进给速度过慢,玻璃与磨轮长时间摩擦,磨削区域热量持续堆积、无法快速散出,局部高温会引发玻璃热胀冷缩不均,产生热震微裂纹,还会导致磨轮板结钝化,加剧后续磨削缺陷。
3、参数错配叠加:量产批量裂纹的主要根源
量产中最常见的问题:厚玻璃沿用薄玻璃参数、粗磨精磨压力无梯度、磨轮新旧状态不调参。新磨轮锋利度高,压力偏大极易啃边裂边;旧磨轮钝化后,工人盲目加大压力、降低速度补偿磨削效果,进一步加剧应力损伤,形成持续性批量微裂纹问题。
二、磨削压力标准化控制方法:梯度减压,杜绝挤压裂纹
控制微裂纹的核心,是摒弃“高压快速求效率”的粗放模式,采用梯度分层磨削、低压多次走刀的精细化压力控制逻辑,适配全工序磨轮特性。
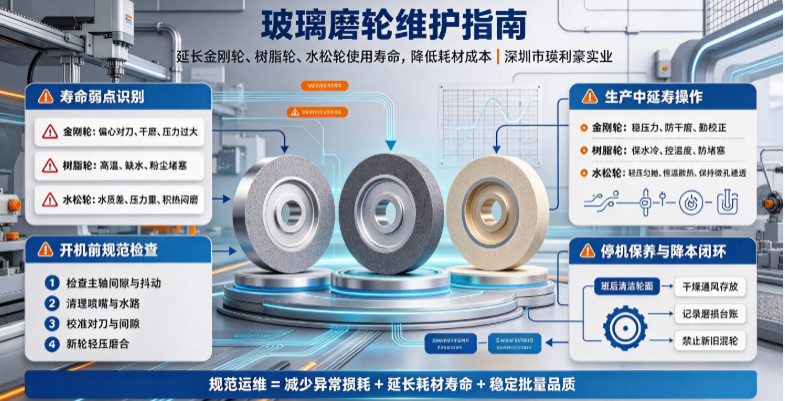
1、粗磨金刚轮:轻压定型,减少深层应力
金刚轮作为第一道定型工序,严禁大压力、深吃刀。采用小余量、轻压力、多次切削方式,单次去除余量控制在合理范围,避免一次性挤压撕裂玻璃边缘。粗磨核心是修形去余量,无需追求一步到位,轻压磨削可大幅降低亚表层裂纹生成概率,为后续工序保留完整基材结构。
2、精磨树脂轮:稳压找平,修复浅表缺陷
树脂轮精磨阶段,保持压力均匀稳定,小幅修正粗磨残留的纹路与轻微应力层。压力不宜忽大忽小,避免二次挤压产生新的微裂纹。瑛利豪高精度树脂轮磨削柔和、受力均匀,搭配稳压磨削模式,可高效细化边缘肌理,消除粗磨遗留的微小损伤,大幅降低抛光后裂纹隐患。
3、抛光轮:微压匀光,保护边缘完整性
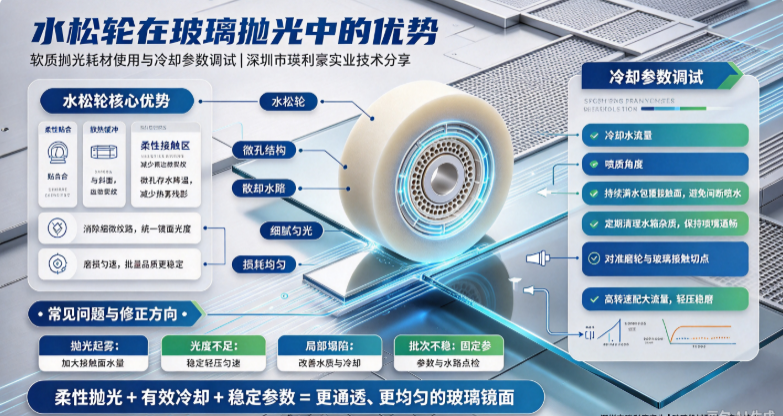
水松轮、抛光轮终抛阶段,以轻微贴合压力为主,仅做表面匀光提亮,不做切削去除。压力过大易压缩抛光轮、造成局部过热,产生热裂纹与雾感,保证轻压贴合、均匀扫光即可,完整保留玻璃边缘结构强度。
三、进给速度精准调控方案:分材质、分工序适配参数
进给速度无通用标准,需根据玻璃厚度、材质硬度、工序阶段、磨轮状态动态适配,快慢结合、平稳匀速,杜绝极端参数。
1、超薄超白玻璃(3mm-8mm):低速平稳,低应力磨削
超薄玻璃脆性极高、极易裂边,全程采用低速匀速进给,降低磨粒冲击应力。粗磨放缓速度、减少单次切削负荷,避免边缘撕扯裂纹;精磨、抛光匀速跟进,保证纹路细腻、应力释放充分,适配高端家电玻璃、超白装饰玻璃的精品加工标准。
2、常规厚玻璃(10mm-19mm):中速梯度,效率与品质平衡
厚玻璃硬度高、抗冲击性更强,可适度提升进给速度,但需遵循“粗磨中速、精磨慢速、抛光稳速”的梯度逻辑。粗磨中速高效去余量,精磨降速细化肌理,抛光稳速保证镜面均匀,兼顾量产效率与边缘品质,杜绝高速进给导致的应力集中裂纹。
3、新旧磨轮速度适配:动态调参,规避性能偏差
新磨轮锋利度高、切削能力强,适当降低进给速度、减小磨削压力,防止过度切削啃裂边缘;磨轮使用中后期逐渐钝化,可小幅提升进给速度、微调压力,避免压力过载堆积热量,始终保持切削状态稳定。
四、配套辅助工艺:彻底杜绝微裂纹复发
压力与速度参数优化后,搭配辅助工艺可彻底闭环微裂纹问题,实现量产零隐患。
1、充足水冷降温:磨削区域必须保证水流全覆盖、水压稳定,及时带走摩擦热量,消除热应力裂纹,同时冲走玻璃碎屑,避免颗粒夹杂磨削造成边缘划伤与微损伤。
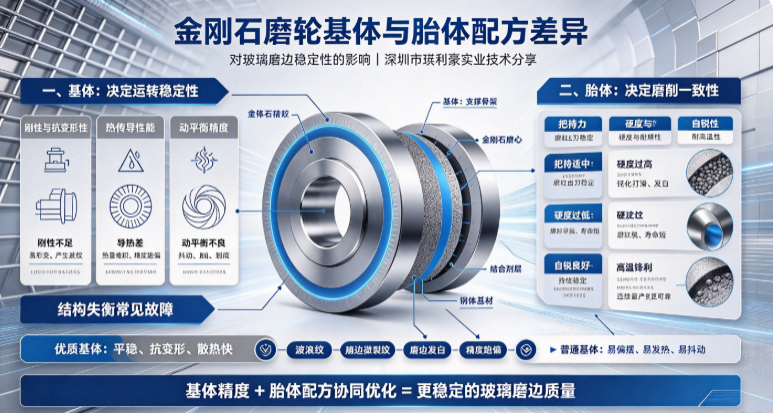
2、规范磨轮装配精度:磨轮跳动超标、装配偏心会导致局部压力骤增,产生周期性应力裂纹。严格执行标准化装配、对角锁紧、空载校验流程,保证磨轮运转平稳、受力均匀。
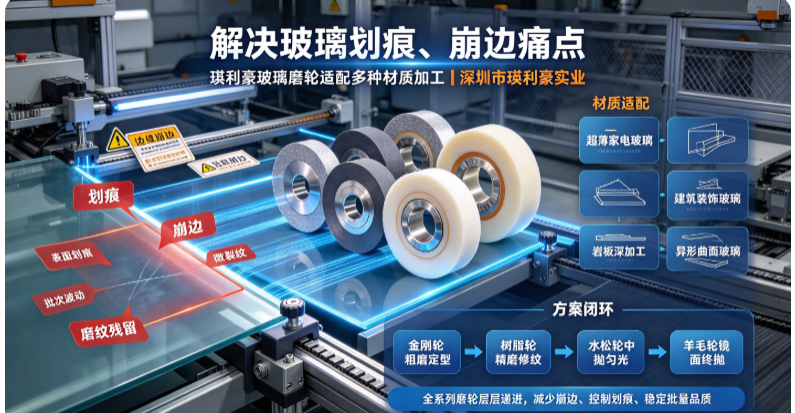
3、全工序梯度磨轮搭配:采用“金刚轮粗磨定型—树脂轮精磨修复—抛光轮匀光提亮”的梯度工艺,层层释放磨削应力,避免单工序超负荷加工,从工艺结构上杜绝微裂纹生成。
五、瑛利豪工艺总结:参数精细化,是解决微裂纹的核心
玻璃边缘微裂纹的本质,是机械应力与热应力超出玻璃承受极限。单纯更换耗材无法根治,只有精准把控磨削压力、匹配合理进给速度,搭配标准化工序工艺,才能从源头杜绝微裂纹,提升玻璃边缘强度、稳定性与良品率。
深圳市瑛利豪实业不仅提供高适配、低损伤的全系列玻璃磨轮产品,更依托成熟的一线工艺经验,为客户提供参数调试、工序优化、现场驻厂指导一体化服务,针对不同产线、不同玻璃品类定制专属磨削方案,彻底解决微裂纹、崩边、纹路不良等量产难题,助力工厂提质降本、稳定精品量产。
如需针对性优化产线磨削参数、排查微裂纹隐患、定制全工序磨轮配套方案,可随时联系瑛利豪技术团队获取一对一落地指导。