
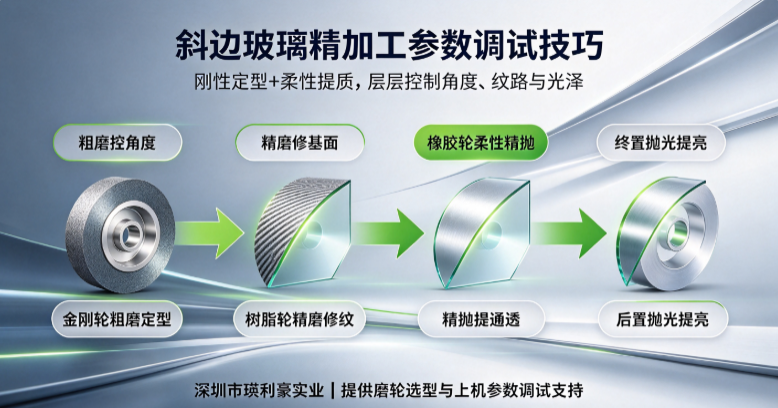
深圳市瑛利豪实业:斜边玻璃精加工:金刚轮粗磨、橡胶轮精抛参数调试技巧
在玻璃深加工行业,45°斜边、窄边斜角、极简高光斜边是卫浴、家装、家具玻璃的主流精品工艺。多数加工厂做斜边量产,普遍面临两大痛点:粗磨崩边、斜边纹路深浅不均、精抛发雾、角度塌陷、边角不透光。很多时候问题并非设备精度不足,而是金刚轮粗磨参数、...
阅读全文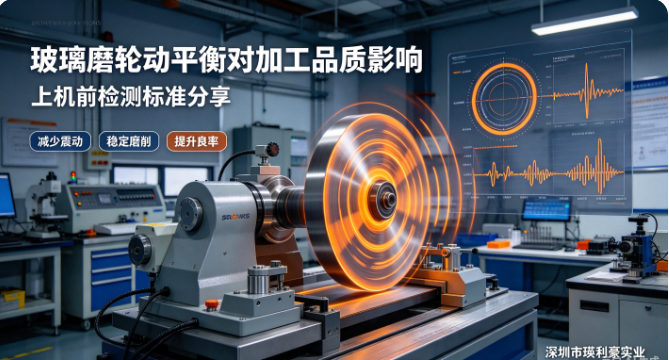
玻璃磨轮动平衡对加工品质影响,上机前检测标准分享
很多玻璃深加工工厂常年纠结设备精度、磨削参数、冷却水配比,却忽略了磨轮动平衡这个最基础、最核心的品质源头。在高速磨边、抛光量产工况下,磨轮微小的不平衡量都会转化为高频震动,直接引发玻璃磨边波纹、明暗纹路、边缘震边、镜面抛光发雾等批量不良问题...
阅读全文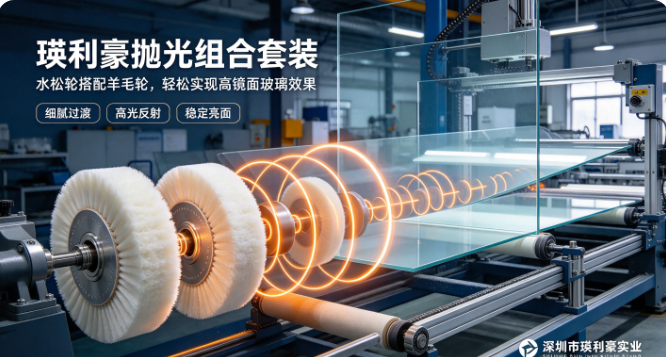
瑛利豪抛光组合套装:水松轮搭配羊毛轮,轻松实现高镜面玻璃效果
玻璃深加工的镜面抛光,是决定成品外观档次的最后一道关键工序。很多加工厂在精磨完成后,会遇到抛光亮度不足、镜面发雾、表面存在细微波纹、明暗不均等难题。单独使用羊毛轮抛光,容易出现基面缺陷无法遮盖,抛光后残留细纹;仅用水松轮,又很难达到通透高亮...
阅读全文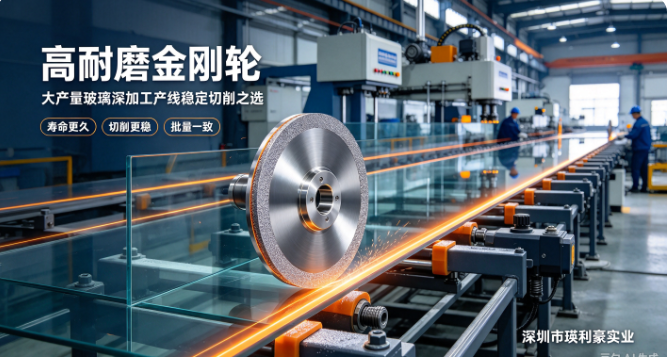
高耐磨金刚轮,大产量玻璃深加工产线稳定切削之选
在玻璃深加工量产车间,粗磨工序是整条产线的第一道关口。面对持续不间断的大批量生产,普通金刚轮常常暴露出耐磨不足、磨损速度不均衡、切削性能衰减快等问题。频繁停机换轮、反复调整设备参数、工件崩边比例上升,不仅拉低生产线稼动率,还会增加耗材成本,...
阅读全文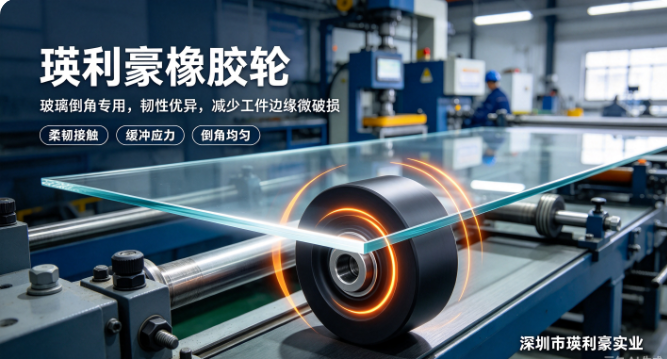
瑛利豪橡胶轮:玻璃倒角专用,韧性优异,减少工件边缘微破损
玻璃倒角虽属边缘精加工工序,却直接影响成品边缘强度、外观通透度和后续装配良率。在高速连续加工中,玻璃边缘极易因轮体接触过硬、受力集中、回弹不均而出现**微崩边、细小缺口、边缘裂纹、局部擦伤**等问题,尤其在超白玻璃、家电玻璃、精密玻璃器件加...
阅读全文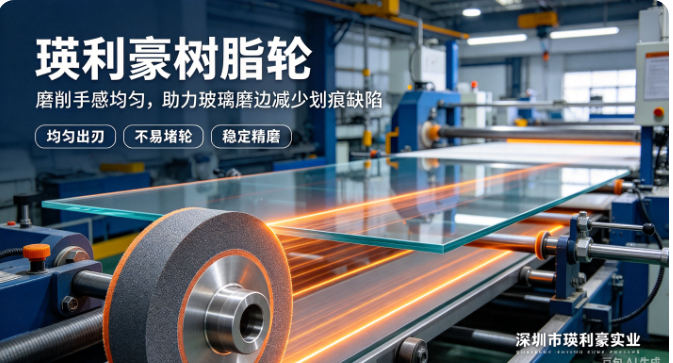
瑛利豪树脂轮:磨削手感均匀,助力玻璃磨边减少划痕缺陷
玻璃精磨工序,是决定玻璃表面平整度、光洁度的关键环节,也是杜绝成品划痕、波纹、手感粗糙的核心工序。很多玻璃厂粗磨工序成型完好,但进入精磨后频繁出现表面细划痕、局部磨痕、明暗波纹、手感凹凸等问题,导致抛光压力大、返工率高、良品率难以提升。问题...
阅读全文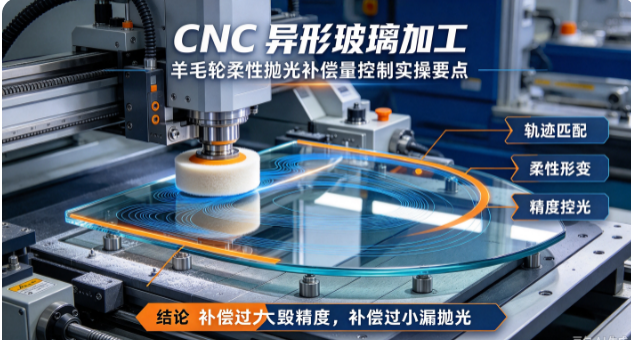
深圳市瑛利豪实业:CNC 异形玻璃加工:羊毛轮柔性抛光补偿量控制实操要点
在玻璃深加工中,CNC异形玻璃凭借曲面多变、造型定制化程度高,成为高端家装、卫浴、家具玻璃的核心品类。但绝大多数加工厂都面临同一个量产难题:CNC编程参数完美,磨边尺寸精准,抛光后却出现边角塌边、曲面抛空、弧度变形、高光厚薄不均。...
阅读全文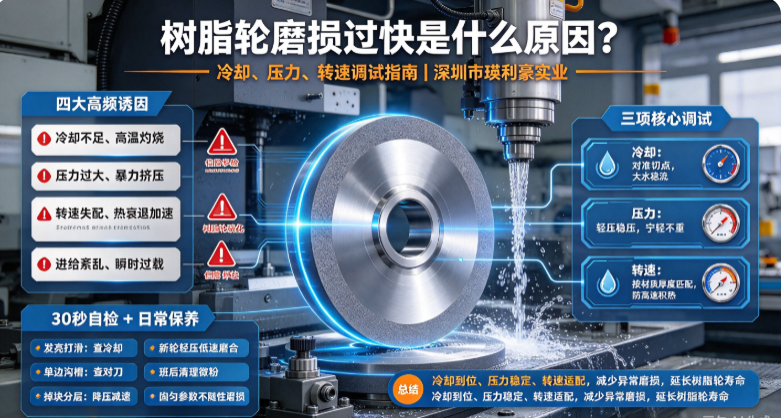
树脂轮磨损过快是什么原因?冷却、压力、转速调试指南
在玻璃深加工精磨工序中,树脂轮是修复粗磨刀纹、统一玻璃边部平整度、为抛光打底的核心耗材。不少加工厂普遍遭遇树脂轮异常磨损、局部偏磨、表层碳化打滑、提前钝化报废等问题,同款树脂轮使用寿命远低于行业标准,频繁换轮、停机调机不仅拉高耗材成本,还会...
阅读全文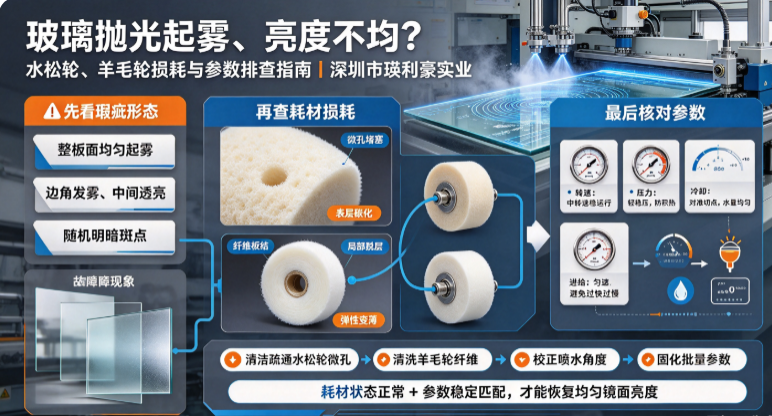
玻璃抛光起雾、亮度不均?水松轮、羊毛轮损耗与参数排查指南
玻璃镜面抛光量产中,表面泛白雾感、边角与中间亮度不均、局部透光发蒙、批量镜面色差是最频发的品质问题。多数工厂反复调整抛光粉、清洗水路,却始终无法根治,核心症结大多集中在水松轮、羊毛轮耗材异常损耗与抛光参数匹配失调两大维度。...
阅读全文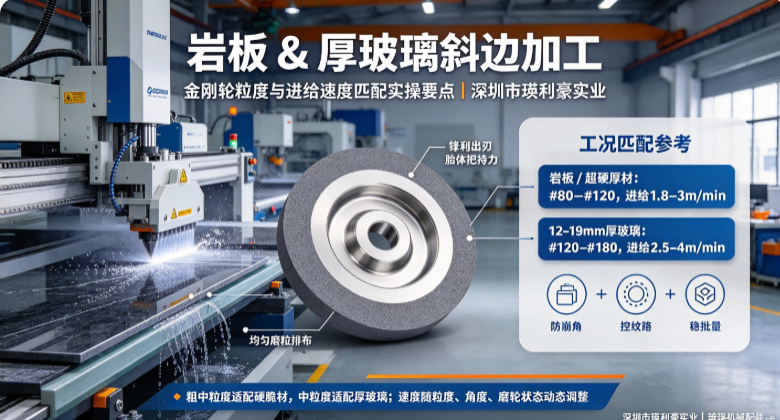
岩板 & 厚玻璃斜边加工:金刚轮粒度与进给速度匹配实操要点
岩板与12mm以上厚玻璃斜边加工,是玻璃深加工中难度极高的工况。相较于普通薄玻璃直边磨边,斜边为斜面受力结构、磨削接触面积更大、切削余量更高,且岩板硬度远超普通玻璃,加工过程极易出现斜边崩角、边位锯齿、纹路过深、发白不透、磨轮损耗过快、批量...
阅读全文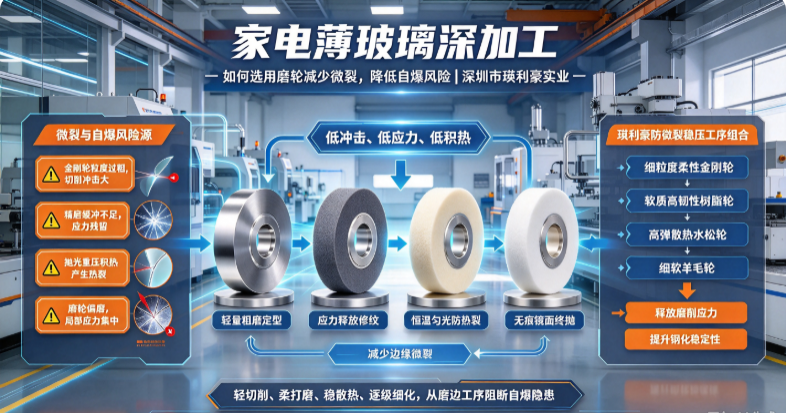
家电薄玻璃深加工:如何选用磨轮减少微裂,降低自爆风险
家电面板玻璃、触控玻璃、冰箱柜门、灶具玻璃等超薄制品(2mm–6mm),是玻璃深加工行业品质要求最严苛的品类。薄玻璃脆性极高、抗冲击性差、热敏感度强,加工过程中最容易产生边缘隐性微裂纹、磨削应力残留、热冲击损伤。这些肉眼难以察觉的缺陷,不会...
阅读全文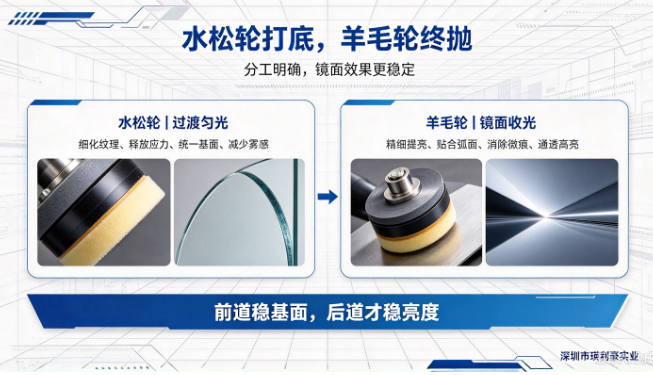
镜面抛光稳定输出,瑛利豪水松轮+羊毛轮成套抛光方案
玻璃深加工镜面抛光最常见的量产难题:精磨纹路抛不干净、边角容易发雾、批量亮度忽明忽暗、新轮旧轮效果落差大。很多工厂只依赖羊毛轮单轮硬抛,看似简单,实则容错率极低——一旦前道纹理残留、磨削应力不均,单纯靠终抛轮补救,必然出现发丝纹、朦胧感、镜...
阅读全文