
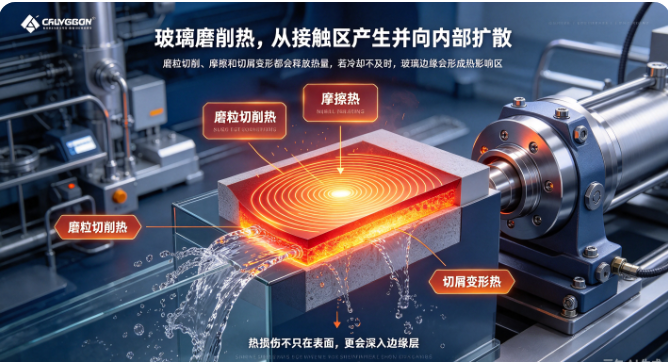
深圳市瑛利豪实业:玻璃磨削热损伤识别,金刚轮冷却条件与玻璃烧伤防控方案
玻璃磨削时,金刚轮和玻璃表面高速摩擦产生大量热量。冷却不足或参数不当,局部温度超过玻璃承受极限,就会产生热损伤——表面发雾、出现微裂纹、边角应力不均,后道抛光抛不掉,钢化时自爆风险上升。热损伤不像崩边那样肉眼立刻看见,而是隐性潜伏,等到客户...
阅读全文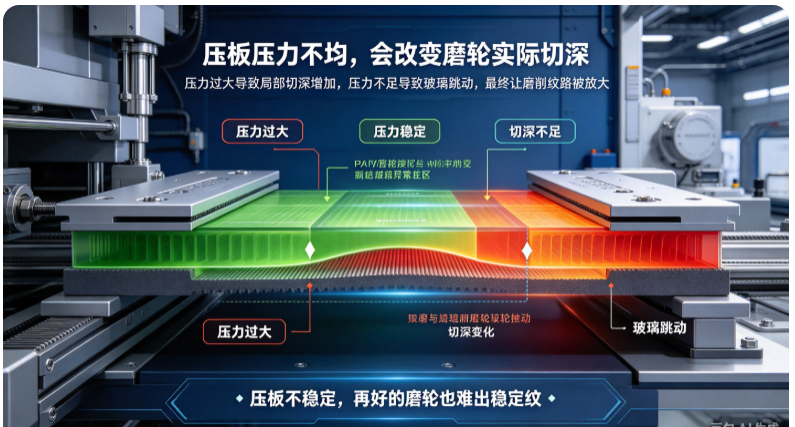
深圳市瑛利豪实业:双边机输送压板压力不均,会放大磨轮磨削纹路缺陷
双边机磨出来的玻璃,如果表面纹路忽深忽浅、两边光泽不一致、局部有波浪形磨痕,很多工厂第一反应是换磨轮、调参数。但有一个环节经常被忽略——输送压板压力。压板压力不均,玻璃在磨削过程中上下浮动、左右偏移,磨轮接触玻璃的压力就跟着波动,原本均匀的...
阅读全文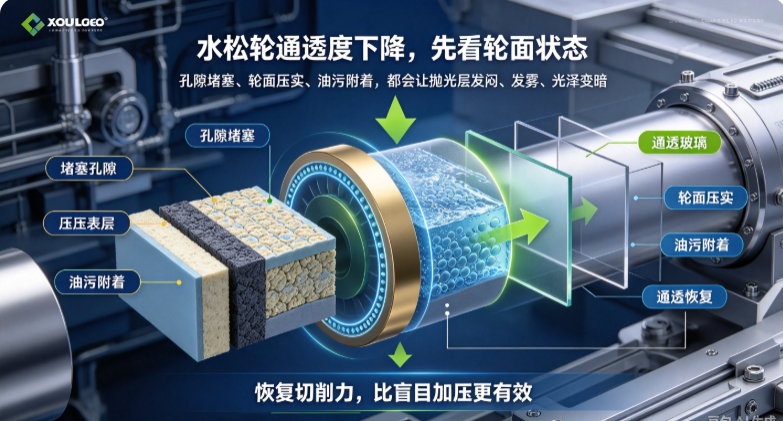
深圳市瑛利豪实业:水松轮抛光通透度下降,做好轮面修锐很关键
水松轮用了一段时间后,很多工厂会发现一个现象:抛出来的玻璃光泽从透亮变得发闷、发雾,侧光看表面像蒙了一层薄纱。换一支新轮,光泽立刻回来。但新轮跑几天又重复同样的问题。其实很多时候不是轮子该换了,而是轮面需要修锐——水松轮的孔隙被玻璃微粉和油...
阅读全文
深圳市瑛利豪实业:多层复合玻璃倒角加工,金刚轮粒度与磨削余量分配技巧
多层复合玻璃(如夹胶玻璃、中空玻璃、防弹玻璃、调光玻璃等)由两片或多片玻璃通过中间膜或间隔层压合而成。倒角加工和单片玻璃完全不同——多层玻璃边缘是软硬交替的层状结构,倒角时既要去掉锋利的玻璃边锋,又不能伤到中间胶合层,还要保证每层玻璃倒角均...
阅读全文
深圳市瑛利豪实业:抛光轮批次检测方法,提前预判光泽度波动隐患
玻璃抛光最让人头疼的问题之一,是同一支新轮上机,这批亮、下批暗;或者换了一批新轮子,光泽突然漂移。工厂往往以为是操作变了、设备变了,实际根源常常在磨轮批次本身。不同批次的橡胶轮、水松轮、羊毛轮,在硬度、弹性、磨粒分布、孔隙结构上存在微小差异...
阅读全文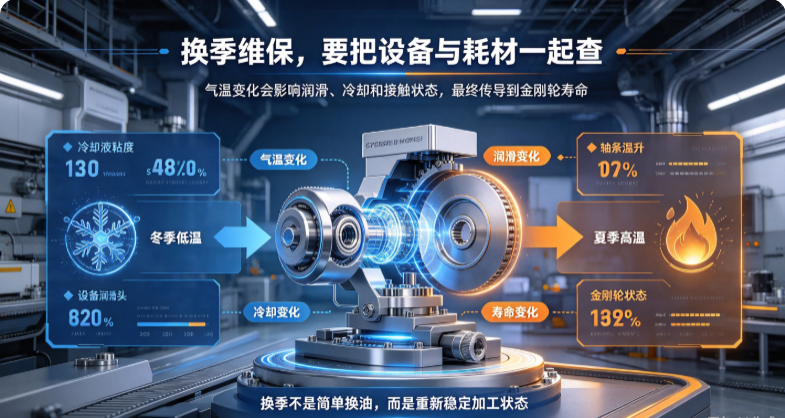
深圳市瑛利豪实业:磨边机换季维保实操:轴承保养与金刚轮寿命联动管理
季节交替时,玻璃加工厂最容易出两类问题:一是磨头轴承异响、温升加快;二是金刚轮突然崩边、寿命缩短。很多工厂把这两件事分开处理——轴承坏了换轴承,金刚轮崩了换轮子。实际上它们是联动的:轴承间隙变大,主轴跳动增加,金刚轮受力不均,磨损和崩边自然...
阅读全文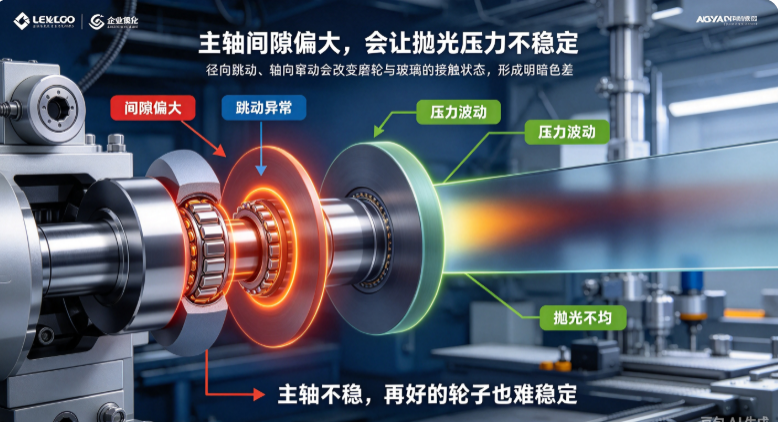
深圳市瑛利豪实业:磨头主轴间隙偏大,再好的抛光轮也容易出现玻璃色差
玻璃抛光明暗色差,很多工厂第一反应是换抛光轮。换了进口轮、换了软硬度、换了压力,色差还是时好时坏。其实有一个经常被忽略的根源——磨头主轴间隙。主轴间隙偏大,意味着磨轮在高速旋转中不是稳稳地贴着玻璃表面,而是带着微小的跳动和晃动。这种晃动肉眼...
阅读全文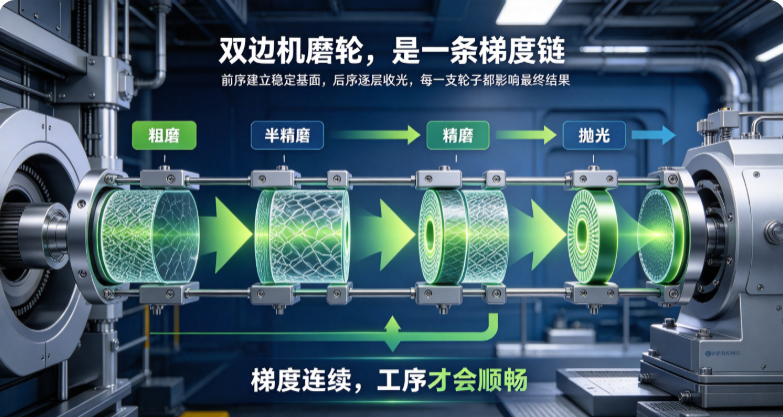
深圳市瑛利豪实业:双边机维保误区:只修设备,忽略磨轮梯度匹配
双边机是玻璃深加工产线的核心设备,一条线十几道磨轮工位,决定了玻璃直边、倒角和镜面抛光的最终质量。很多工厂做双边机维保,思路是"设备坏了修设备"——主轴精度、导轨间隙、传送皮带、水路气路,该修的都修了,但修完之后跑出来的玻璃还是崩边、还是光...
阅读全文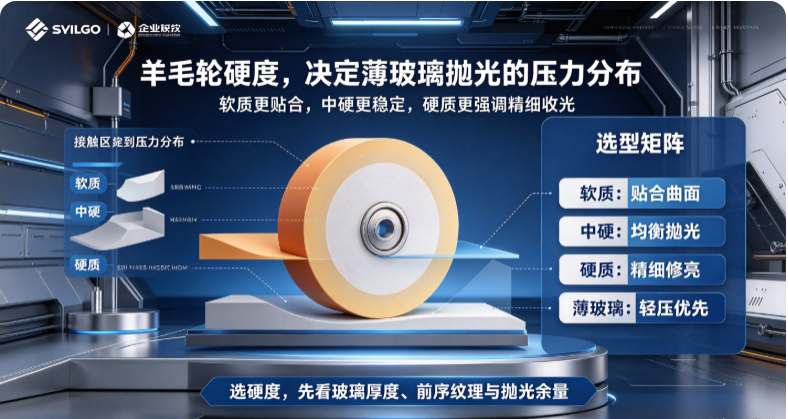
深圳市瑛利豪实业:羊毛轮硬度选型指南,薄玻璃抛光规避橘皮与划伤缺陷
薄玻璃(3mm 以下)抛光是玻璃深加工中难度最高的环节之一。玻璃本身薄、强度低,抛光压力稍大就变形或崩边;表面要求又高,橘皮、细微划伤任何一种都直接判废。羊毛轮作为终抛收尾轮,硬度选得对不对,直接决定薄玻璃能不能稳定做出镜面。本文从薄玻璃抛...
阅读全文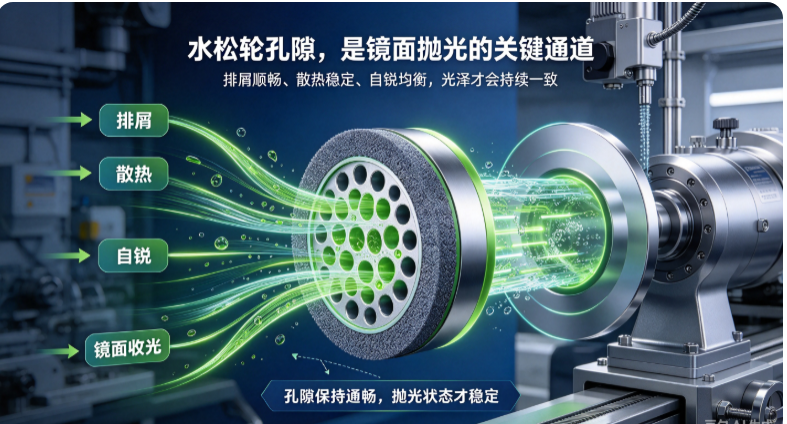
深圳市瑛利豪实业:水松轮孔隙堵塞成因分析,玻璃镜面抛光如何维持光泽一致性
水松轮是玻璃终抛阶段的过渡抛光轮,靠多孔结构排屑散热、持续出刃。但很多工厂在使用一段时间后发现:水松轮越抛越暗、光泽不一致、局部发雾。问题往往不是水松轮本身不行了,而是轮面孔隙被玻璃微粉和油污堵住了——也就是"孔隙堵塞"。一旦孔隙堵塞,排屑...
阅读全文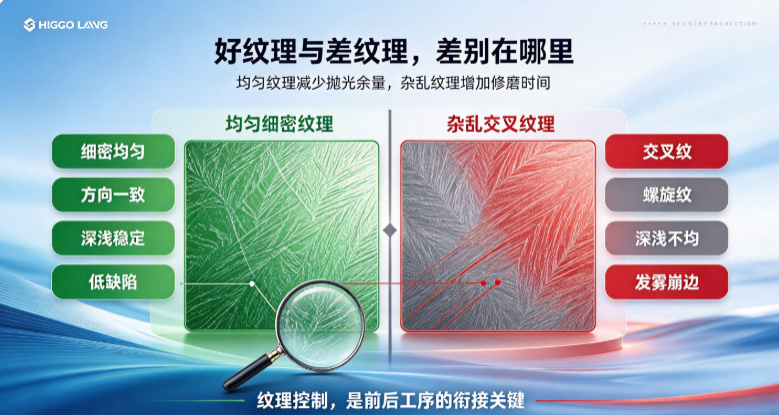
深圳市瑛利豪实业:树脂轮磨削纹理控制,减少后道抛光工序的工作量
玻璃精加工中,很多工厂把精力放在最后一道抛光轮上,总觉得抛不亮是抛光轮不行。但实际上,抛光工序的工作量,早在树脂轮精磨阶段就已经决定了。树脂轮留下的磨削纹理粗细、均匀度和方向,直接决定后面水松轮、橡胶轮、羊毛轮要花多少力气才能把纹路打掉。把...
阅读全文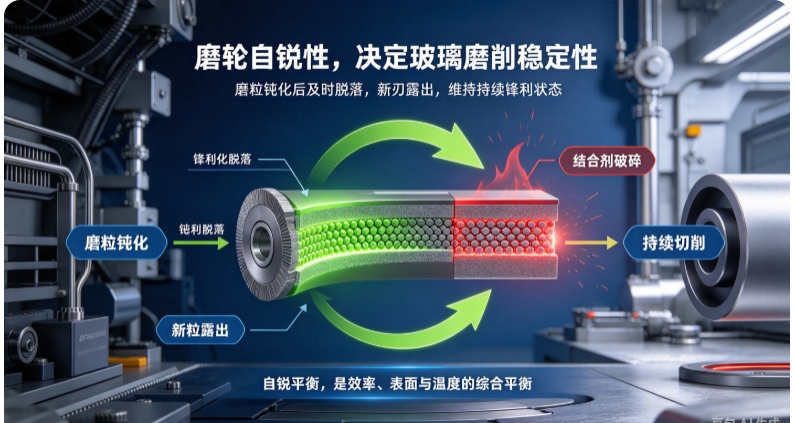
深圳市瑛利豪实业:磨轮自锐性如何影响玻璃磨削,不同材质磨轮自锐特性对比
玻璃磨削过程中,磨轮的锋利度不是一成不变的。新轮上机时磨粒出刃锋利,切削轻快;连续加工一段时间后,磨粒逐渐磨钝,切削力上升、发热增加、表面质量下降。一支好的磨轮,应当在磨损过程中自动让钝化的磨粒脱落或碎裂,露出下面新的锋利磨粒,保持持续切削...
阅读全文