
深圳市瑛利豪实业:磨轮表面积粉结釉,区分冷却水质与磨料自锐性诱因
磨轮用一段时间,表面会出现一层发亮、发白的东西,摸上去光滑,像上了一层釉——这就是"积粉结釉"。结釉后磨轮切不动玻璃,磨出来发雾、纹路粗,甚至开始崩边。很多工厂一看结釉就换轮,但换了新轮,几天又结釉。 积粉结釉有两种诱因:冷却水质问题和磨...
阅读全文
深圳市瑛利豪实业:UTG 超薄玻璃磨削,金刚轮微出刃控制方案
UTG(Ultra Thin Glass,超薄玻璃)厚度通常在 30~100μm 之间,用来做折叠屏盖板、可穿戴设备、柔性显示。这种玻璃薄到可以用手弯曲,磨边加工难度极高——稍微用力就崩、就裂、就破片。 UTG磨削的核心难题,是用常规思路...
阅读全文
深圳市瑛利豪实业:厚岩板倒角崩角,多层梯度金刚轮的组合磨削思路
厚岩板(12mm、15mm以上)做倒角加工,崩角是老大难。岩板比玻璃硬、脆,厚度又大,一刀下去角部就崩一块。换了好几种金刚轮,崩角还是控制不住。问题不在单只轮子好不好,而在于单层磨削扛不住厚岩板。 解决厚岩板倒角崩角,思路要变:用多层梯度...
阅读全文
深圳市瑛利豪实业:磨轮修整器进给节奏,直接决定抛光纹理一致性
磨轮用久了要修整——这是常识。但很多工厂修整磨轮时,只看"有没有修",不看"怎么修"。修整器走快了、走慢了、压力不均,磨轮表面修出来的状态就不一样。磨轮状态不一致,抛光出来的纹理自然不一致。 磨轮修整器的进给节奏,很多工厂不当回事,其实它...
阅读全文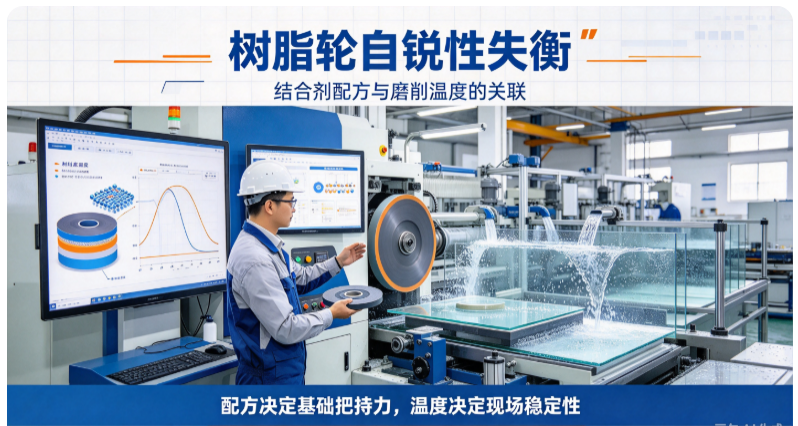
深圳市瑛利豪实业:树脂轮自锐性失衡,结合剂配方与磨削温度的关联
树脂轮用一段时间,有的切削力一直很稳,有的突然就钝了、磨不动了。工厂往往以为是轮子质量不稳定,其实问题出在自锐性失衡。树脂轮能不能一直锋利,不只是磨轮本身配方决定,还和现场磨削温度密切相关。 结合剂配方和磨削温度,是树脂轮自锐性的一对联动...
阅读全文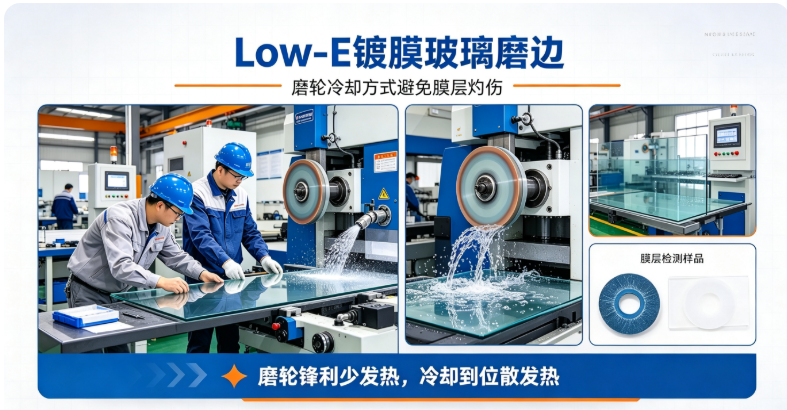
深圳市瑛利豪实业:Low-E 镀膜玻璃磨边,磨轮冷却方式避免膜层灼伤
Low-E镀膜玻璃做建筑幕墙、门窗,磨边时最担心的问题之一就是膜层灼伤。磨完边,靠近边部的膜层颜色变了、出现色斑、甚至脱膜。这不是普通玻璃的崩边问题,是膜层被高温烧坏了。 Low-E膜层很薄、不耐热,磨边时磨削热一旦传到膜层,就会灼伤。要...
阅读全文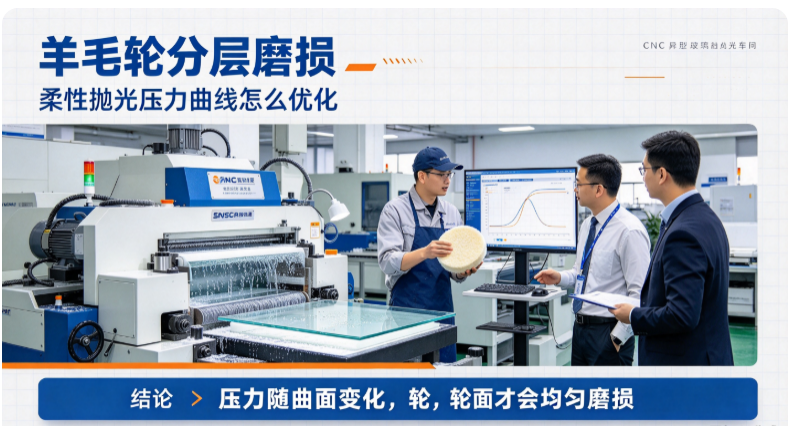
深圳市瑛利豪实业:羊毛轮分层磨损,柔性抛光压力曲线怎么优化
CNC异形玻璃抛光用羊毛轮,用一段时间就发现一个问题:轮面不是均匀磨损,而是一层一层地磨掉——外层羊毛先磨平、脱落,露出里面一层;过段时间里面一层也磨掉,再露出下一层。看起来像"剥洋葱"一样,这就是分层磨损。 分层磨损不仅让羊毛轮寿命变短...
阅读全文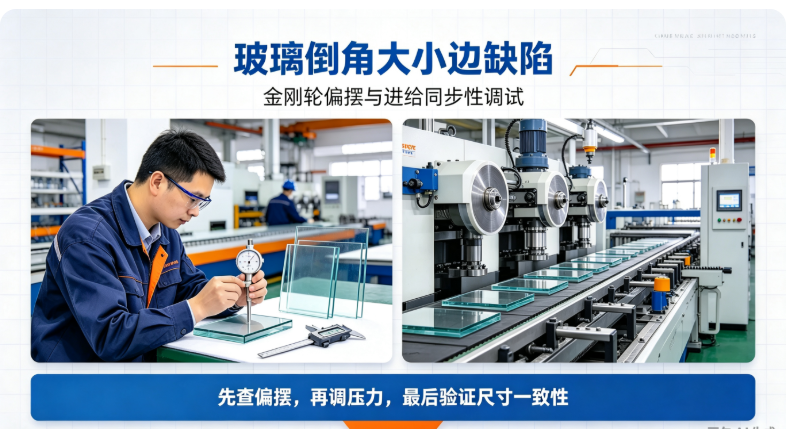
深圳市瑛利豪实业:玻璃倒角大小边缺陷,金刚轮偏摆与进给同步性调试
玻璃倒角磨边,经常出现一种缺陷:一条斜边,一头宽一头窄,或者两边倒角不对称。客户拿卡尺一量,倒角尺寸差了零点几毫米,整批玻璃判定不合格。这种"大小边"问题,很多工厂以为是金刚轮角度不对,调来调去还是不对。 倒角大小边,根源往往不在金刚轮角...
阅读全文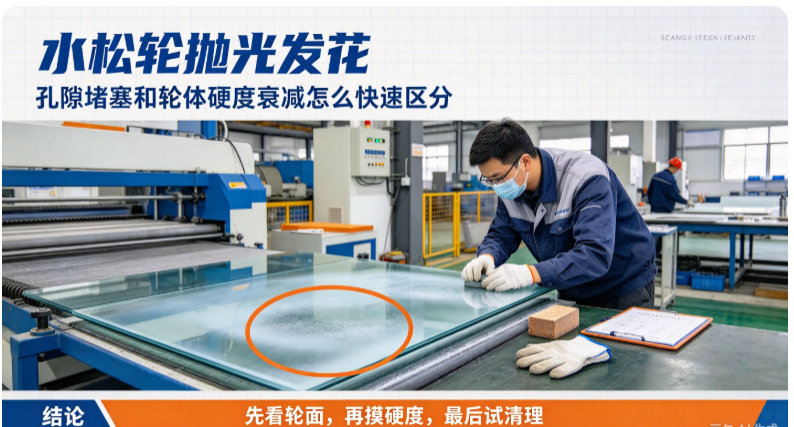
水松轮抛光发花:孔隙堵塞和轮体硬度衰减怎么快速区分
水松轮抛光玻璃,表面发花、不均匀、有雾斑,是常见问题。很多工厂一看到发花就换新轮,但换了新轮没几天又发花;或者拼命调整压力,越调越花。其实水松轮发花有两种完全不同的原因:一种是孔隙堵塞,一种是轮体硬度衰减。两种问题的处理方法完全不同,搞反了...
阅读全文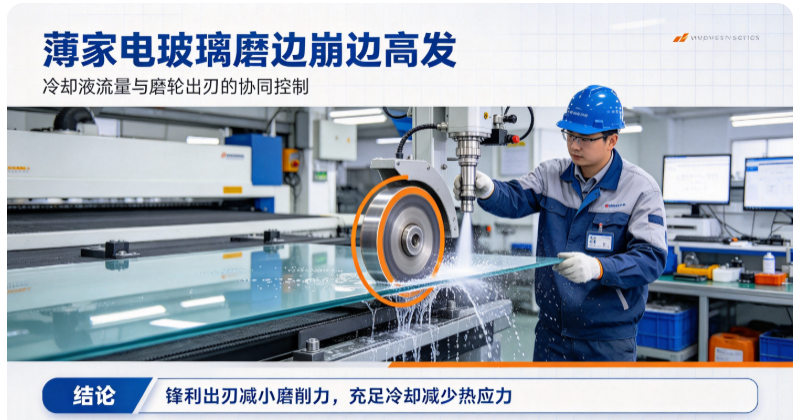
薄家电玻璃磨边崩边高发:冷却液流量与磨轮出刃的协同控制
家电玻璃越来越薄,烤箱面板、冰箱抽屉、消毒柜面板,厚度从原来的 5mm、6mm 做到 3mm、4mm。玻璃一薄,磨边崩边就成了高发问题。崩边多了,返工率高、废品多,客户投诉也跟着来。 很多工厂解决崩边,只盯着磨轮粒度和压力。其实薄玻璃崩边...
阅读全文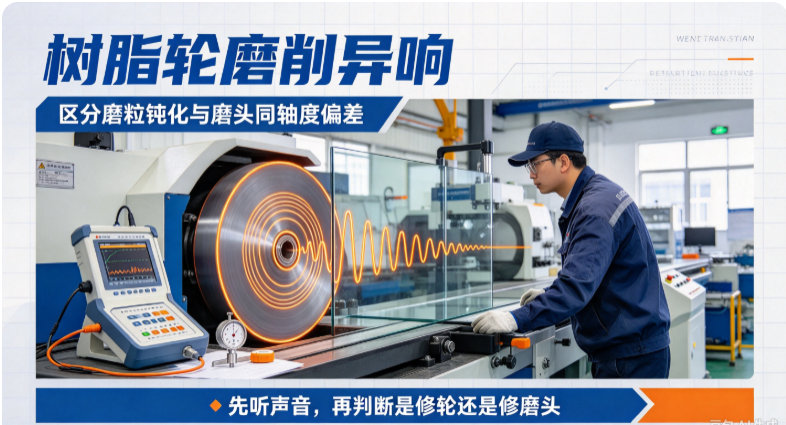
树脂轮磨削异响:区分磨粒钝化与磨头同轴度偏差
树脂轮磨边时发出异响,很多工厂第一反应是"轮子坏了",赶紧换一只。但换了新轮,异响还在;或者旧轮磨一磨,异响又变了。其实树脂轮异响有两种完全不同的来源:一种是磨粒钝化,一种是磨头同轴度偏差。两种问题的声音、处理方法完全不同,搞混了就白费功夫...
阅读全文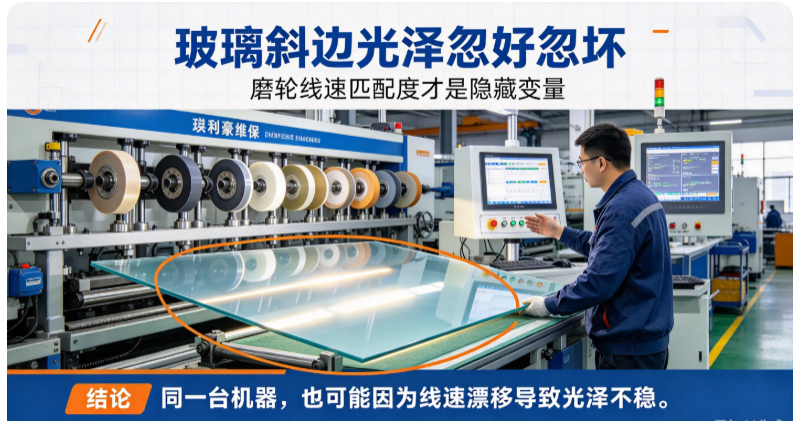
玻璃斜边光泽忽好忽坏?磨轮线速匹配度才是隐藏变量
很多做斜边玻璃的工厂都遇到过这种情况:同一台机器、同一种玻璃、同一个师傅,磨出来的斜边光泽却忽好忽坏。上午抛出来锃亮,下午就发雾;这批好那批差,找不出规律。换了抛光轮、调了压力、换了冷却水,问题时好时坏。 这种"不稳定"的光泽波动,背后往...
阅读全文