
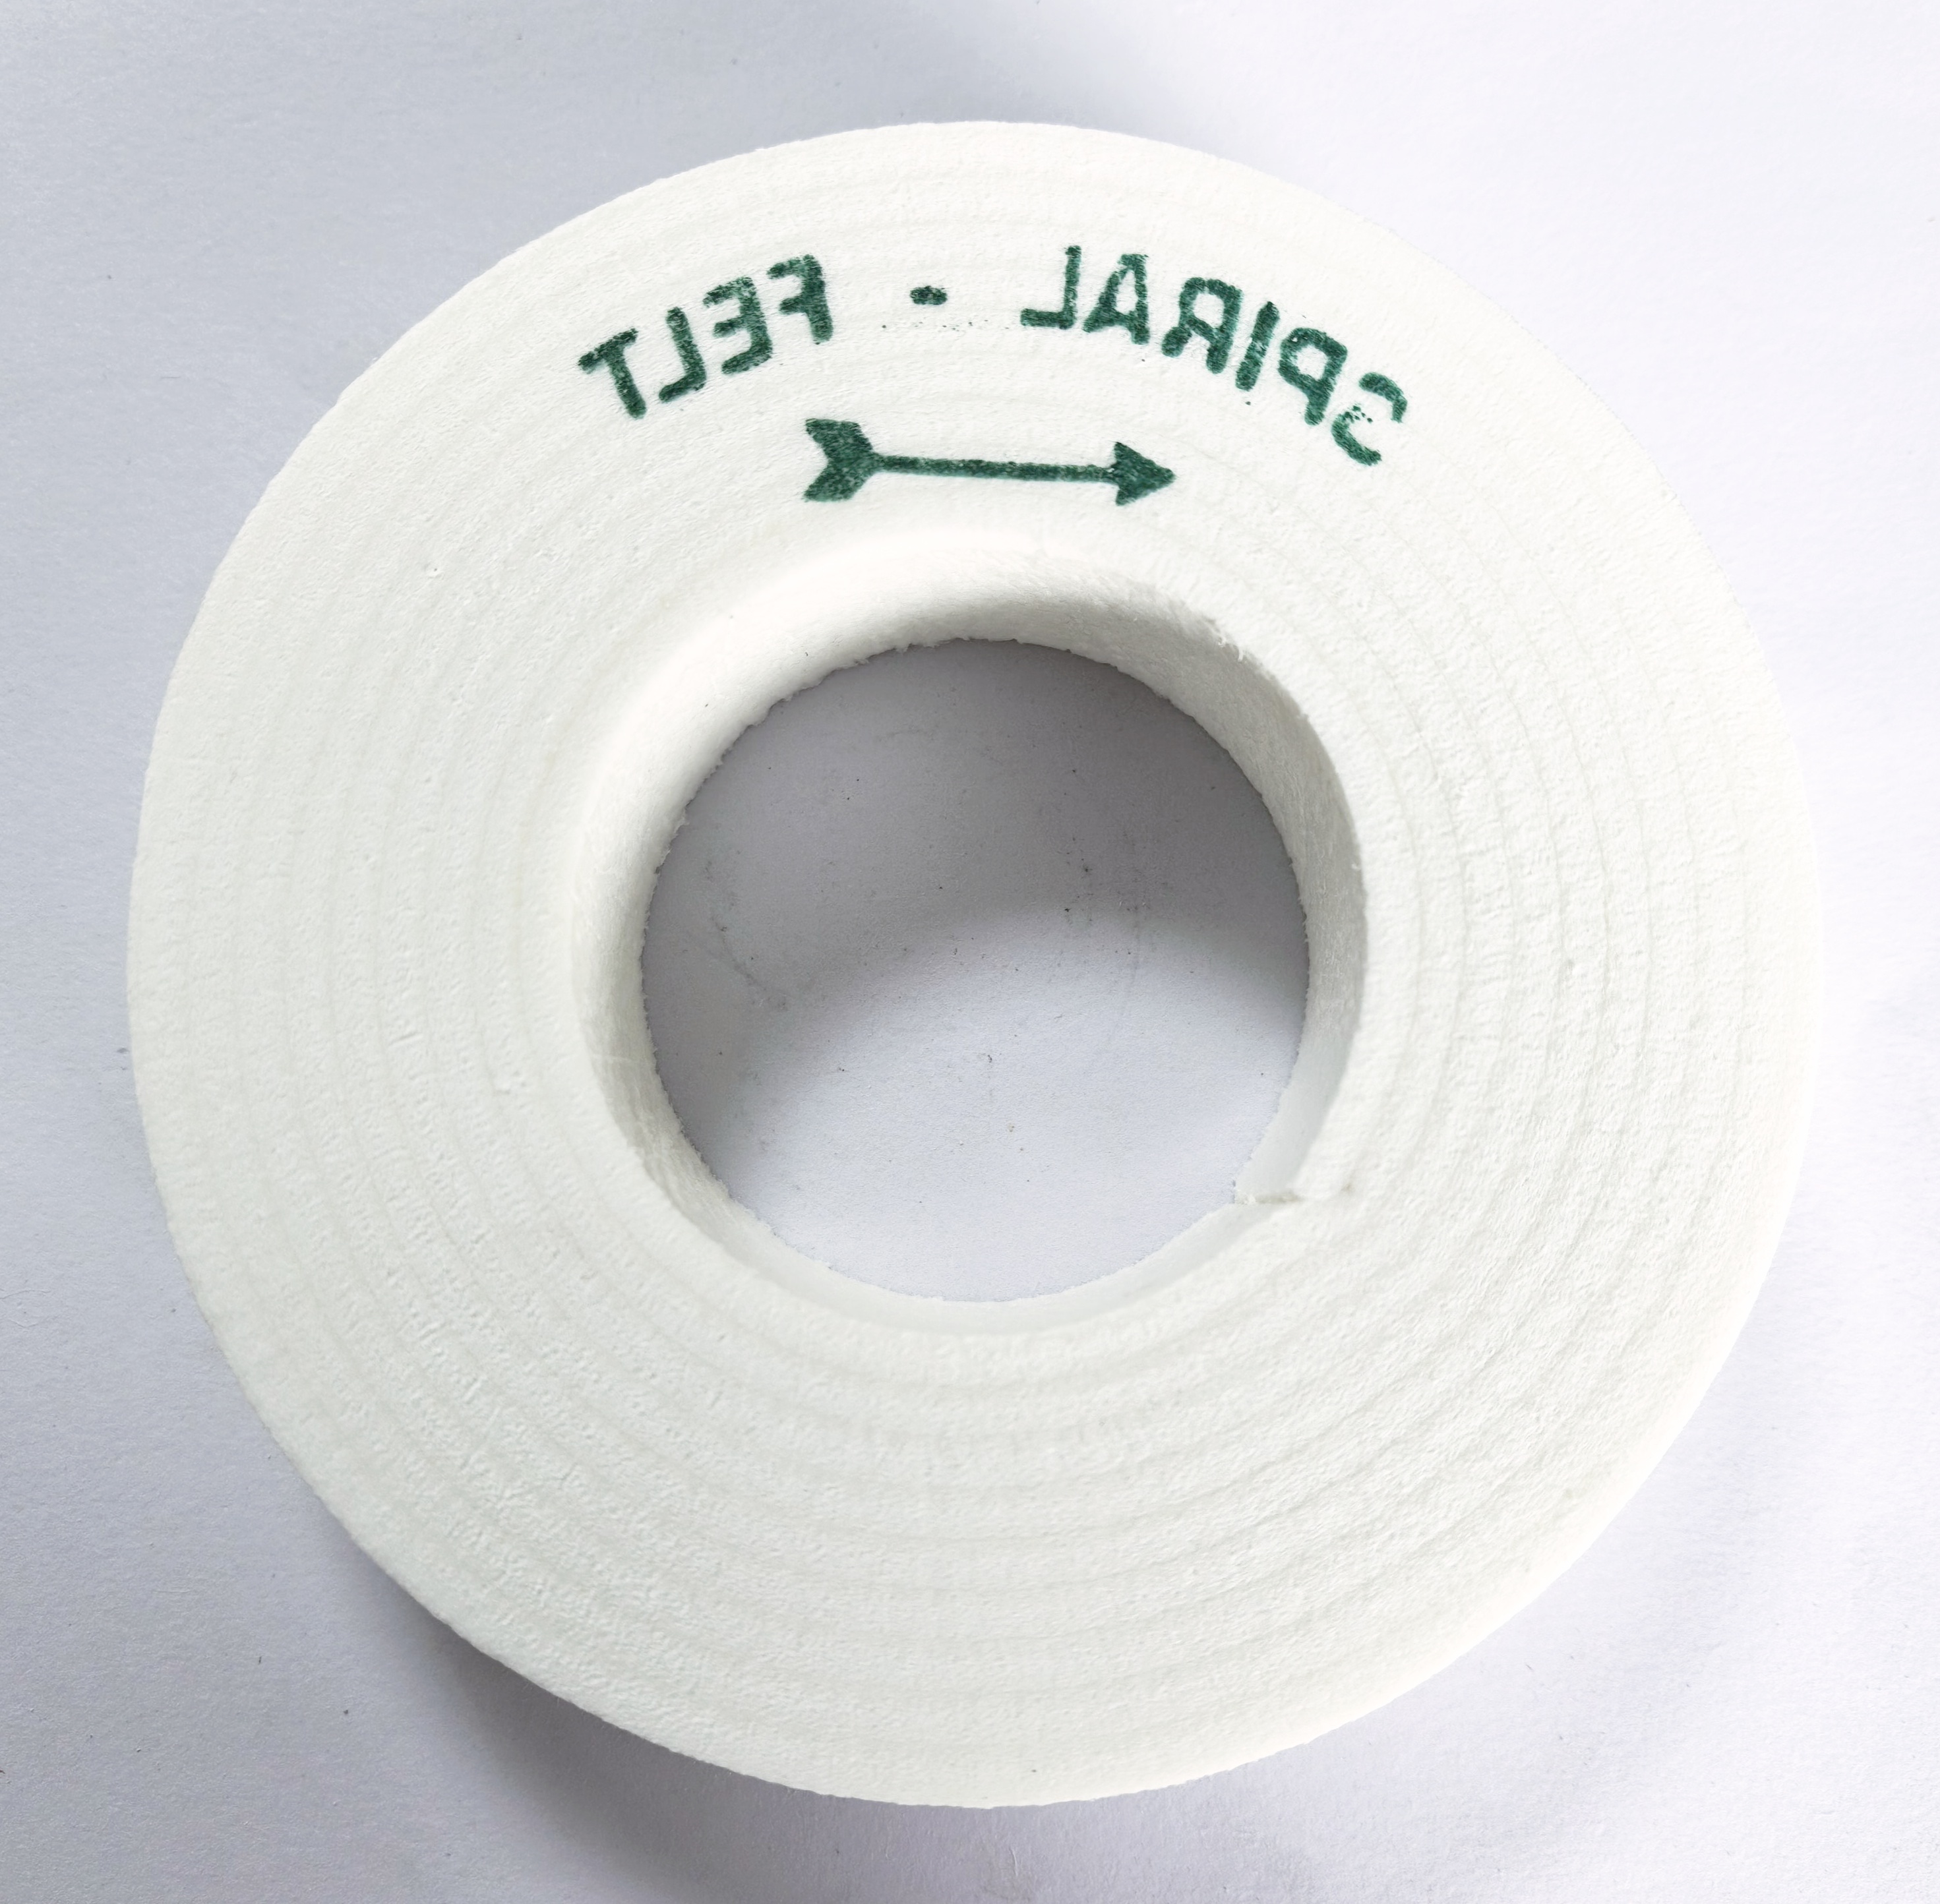
深圳市瑛利豪实业:羊毛轮浸渍层失效,抛光初期发雾、后期逐步好转
有一种现象很特别:新换上的羊毛轮,抛光前几十片玻璃发雾、出不来光,跑一段时间后反而越抛越亮,稳定下来。有的师傅以为是"新轮要磨合",跑一跑就好了,其实这背后往往是羊毛轮浸渍层失效。 浸渍层是羊毛轮出厂时浸附的磨料与结合助剂层,它决定轮子初...
阅读全文
深圳市瑛利豪实业:抛光轮偏软带来的"弹性复刻纹",怎么和振动纹区分
抛光后玻璃边部出现一道道纹理,师傅一看到"纹",习惯性按振动查——查主轴、查轴承、打表测跳动,折腾一圈还是纹。其实这类纹理里,有一类不是振动造成的,而是抛光轮偏软带来的弹性复刻纹。 两种纹看着像,成因完全相反:一个是设备在抖,一个是轮子太...
阅读全文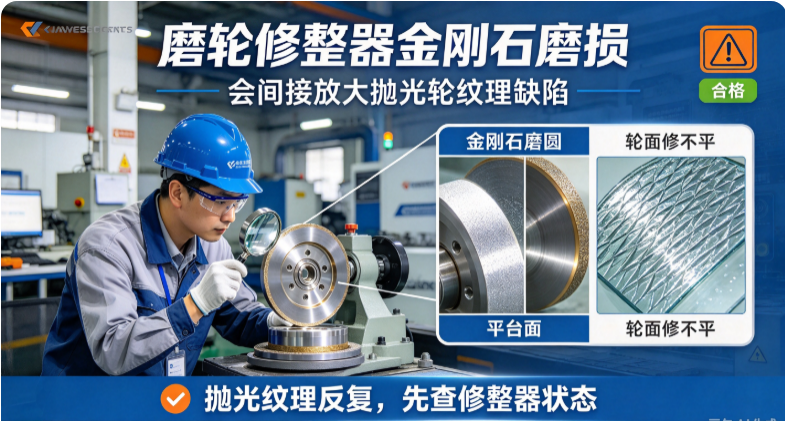
深圳市瑛利豪实业:磨轮修整器金刚石磨损,会间接放大抛光轮纹理缺陷
玻璃边部出现规律性纹理、抛光发花,很多厂第一反应是抛光轮不行。换了几只新轮,纹理照旧。追到最后,问题出在一个很少被检查的零件上——修整器上的金刚石。 修整器是用来修整磨轮表面、恢复出刃和轮面形状的工具。金刚石磨钝后,修整动作看起来还在做,...
阅读全文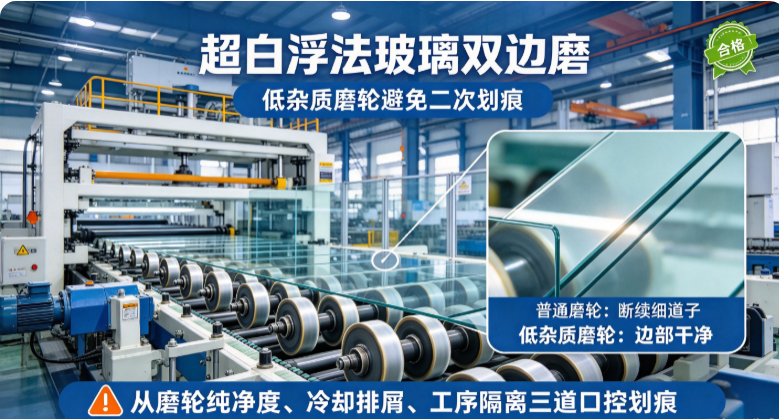
深圳市瑛利豪实业:超白浮法玻璃双边磨,低杂质磨轮避免二次划痕
超白浮法玻璃透光率高、底色干净,是装饰玻璃、家具玻璃、高端幕墙的常用料。正因为干净透明,它对边部和表面的划痕极其敏感——普通玻璃上看不出的细道子,放到超白玻璃上斜光一照清清楚楚。双边磨过程中,最让人头疼的不是磨不出形状,而是磨轮带来的二次划...
阅读全文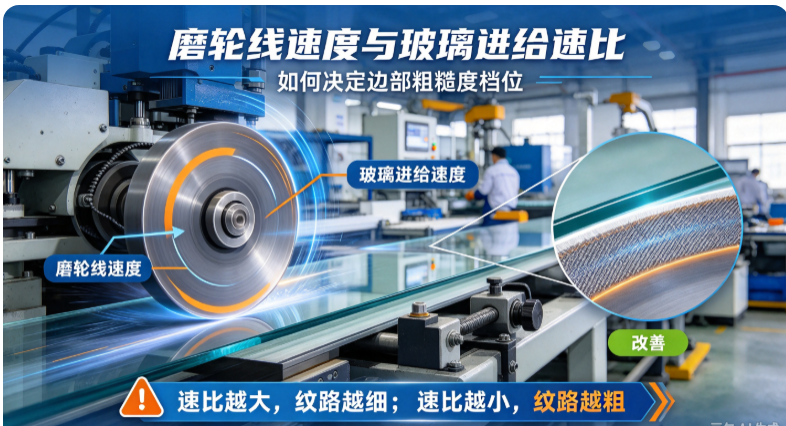
深圳市瑛利豪实业:磨轮线速度与玻璃进给速比,如何决定边部粗糙度档位
同一批磨轮,装在不同设备上,或者同一台设备换了产品,磨出来的边部粗糙度差很多。有人归因为磨轮质量不稳,其实很多时候是磨轮线速度和玻璃进给速度的速比变了。速比直接决定每颗磨粒切多深、磨几道,也就决定了边部落在哪个粗糙度档位。...
阅读全文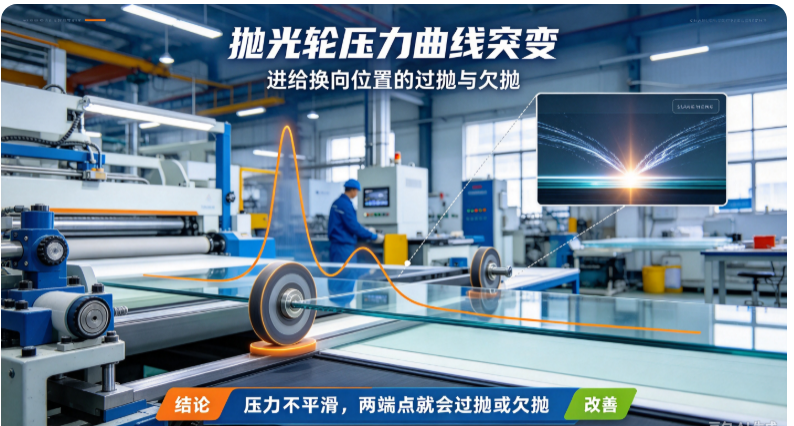
深圳市瑛利豪实业:抛光轮压力曲线突变,进给换向位置的过抛与欠抛
CNC 异形抛光、双边机往复抛光时,玻璃边部经常出现这样的现象:中间一段光泽正常,到了两端换向位置,要么局部发亮发虚、抛过头,要么发暗留纹、抛不到。同一片玻璃,好坏集中在两个换向点上。 这种问题往往出在抛光轮压力曲线——进给换向瞬间,压力...
阅读全文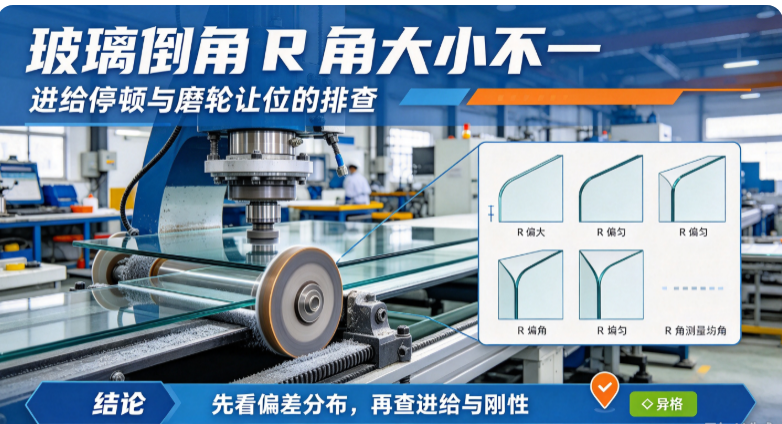
深圳市瑛利豪实业:玻璃倒角 R 角大小不一,进给停顿与磨轮让位的排查
玻璃倒角要在边部磨出一段均匀的 R 圆角。实际生产中常见:同一片玻璃四个角 R 角大小不一样,一条边两端倒角深浅不同,有的角磨圆了、有的角还是直角。客户对照样板一看,R 角不统一,整批退货。 R 角大小不一,很多人先怀疑磨轮不对。实际上最...
阅读全文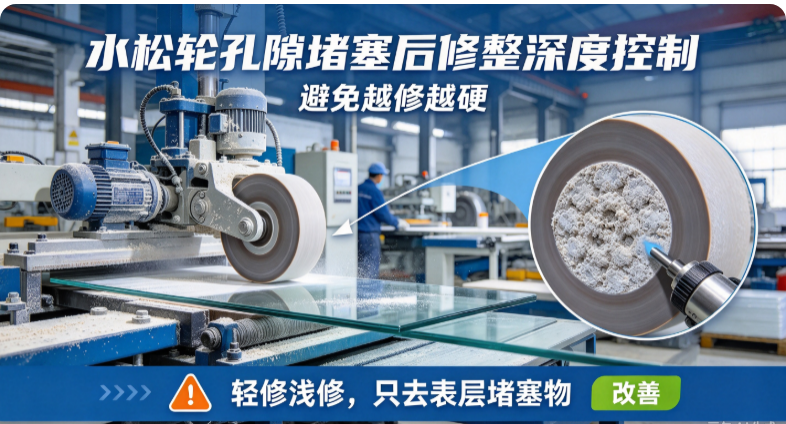
深圳市瑛利豪实业:水松轮孔隙堵塞后修整深度控制,避免越修越硬
水松轮是玻璃抛光工序常用的软质磨轮,靠多孔结构保水、排屑。用一段时间后孔隙被玻璃粉和磨料糊住,抛光发花、亮度上不去。师傅拿起修整器把轮面铣掉一层——结果修整后轮子反而更硬、更抛不亮,越修越糟。 问题出在修整深度。水松轮不是金属磨轮,不能靠...
阅读全文
深圳市瑛利豪实业:橡胶轮表面硬化发滑,配方老化与磨削过热怎么区分
橡胶轮在磨边线里常做倒角、修边和轻抛工序。用着用着,轮面变硬、变光滑,压在玻璃上"打滑",抛出来不光亮、纹路抛不掉。很多师傅一看打滑就换新轮,但如果成因没分清,新轮上机一段时间又硬化发滑。 橡胶轮硬化发滑,主要有两类原因:配方老化和磨削过...
阅读全文
深圳市瑛利豪实业:双边机粗磨到精磨的粒度梯度,衔接不均会留下残留磨痕
车间都遇到过这样的问题:末道抛光轮已经上了,玻璃边部对着光看,还是有一道道平行的细纹路,抛不掉。师傅第一反应是抛光轮不行,换了新抛光轮、加大压力,纹路还在。 实际上这种残留磨痕,常常不在末道抛光,而在前面粗磨到精磨的粒度梯度衔接。上一级磨...
阅读全文
深圳市瑛利豪实业:新磨轮上机跑合,为什么不能直接满负荷量产
车间常见这样的场景:磨轮磨没了,师傅拿一只新轮装上,螺丝一紧,直接开满参数跑批量。前三片还行,跑到第二十片,边部开始崩、光泽变差、声音也变了。师傅纳闷:新轮怎么会这样? 问题就在这——新磨轮没有跑合,直接满负荷量产。新轮出厂的状态和上机稳...
阅读全文
深圳市瑛利豪实业:多规格玻璃混线生产,磨轮基准样件管理方法
玻璃加工厂的订单越来越碎——今天 3mm 家电玻璃,明天 8mm 建筑玻璃,后天 12mm 岩板,还夹杂着超白、Low-E、压花等不同材质。同一条线频繁换规格,一个最容易失控的问题就出现了:磨出来的效果,每换一次规格就偏一点,越做越不像最初...
阅读全文