
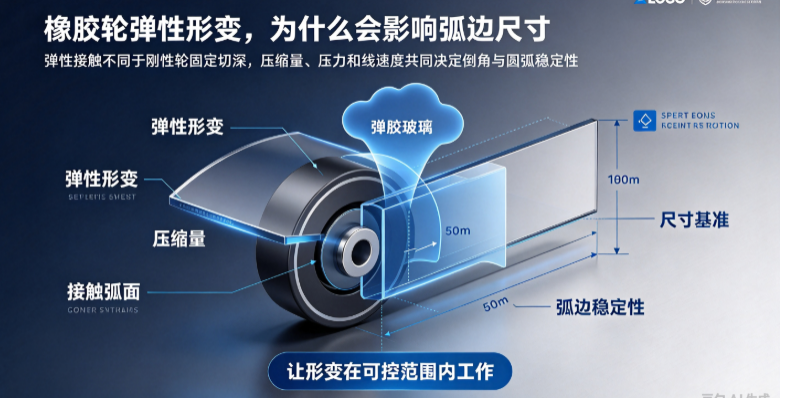
深圳市瑛利豪实业:橡胶轮弹性形变管控,异形玻璃弧边抛光的尺寸稳定性
异形玻璃和曲面玻璃抛光,最大的难题不是抛不亮,而是抛完之后尺寸稳不稳。直边玻璃用刚性磨轮,接触面固定,尺寸好控制;异形弧边靠橡胶轮弹性形变包裹玻璃轮廓,形变多大、回弹多少,直接决定弧边倒角宽度和圆弧半径是否一致。很多工厂异形玻璃做出来弧边一...
阅读全文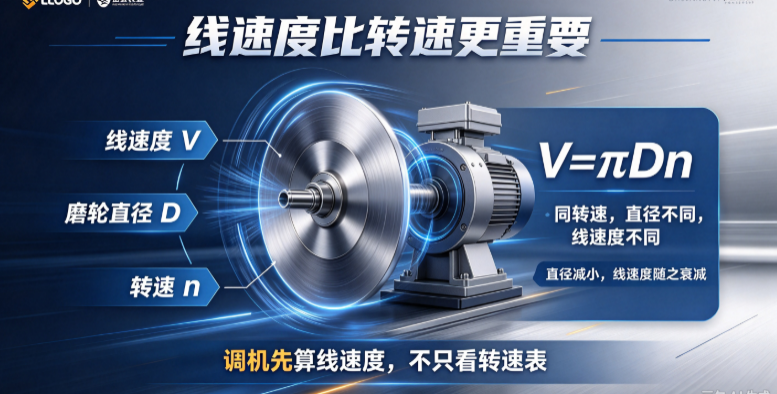
深圳市瑛利豪实业:磨轮线速度匹配逻辑,不同抛光介质的临界加工区间
车间调机时,很多师傅习惯凭经验设定磨轮转速——转速高一点效率高,低一点稳一点。但磨轮直径不同、材质不同,同样的转速对应的线速度差异很大。金刚轮直径 150mm 和橡胶轮直径 300mm,同样转每分钟 2000 转,线速度差一倍。不同磨轮材质...
阅读全文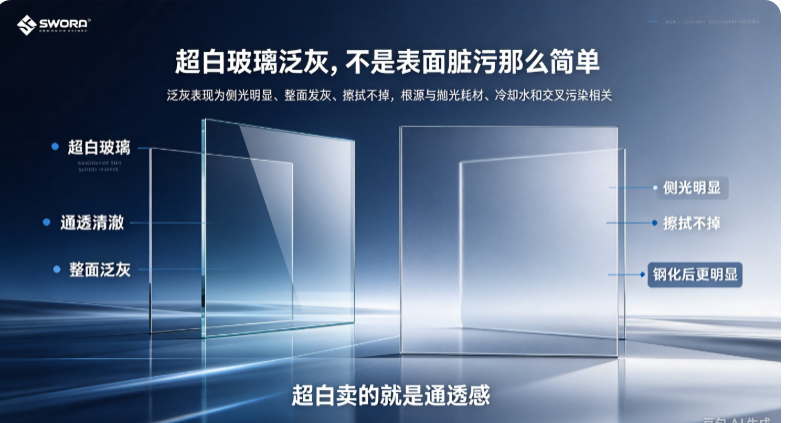
深圳市瑛利豪实业:超白玻璃深加工,低杂质抛光耗材如何规避泛灰问题
超白玻璃以高透光、低铁含量著称,是高端建筑、展陈、家电面板、光伏盖板的常用材料。但超白玻璃有一个典型痛点:深加工抛光后容易出现"泛灰"——玻璃看起来发雾、不够通透,灯光侧照下有一层灰蒙蒙的底色。普通玻璃泛灰可能不明显,但超白玻璃因为本身含铁...
阅读全文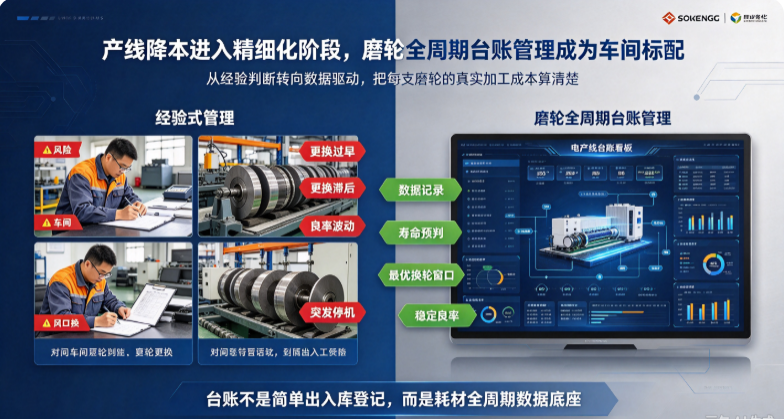
行业观察:产线降本进入精细化阶段,磨轮全周期台账管理成为车间标配
玻璃深加工行业持续承压,单纯压低磨轮采购单价的粗放式降本空间已经见底。很多工厂发现,即便拿到低价耗材,因为换轮时机无标准、耗材寿命无法量化,由良率波动、突发停机、玻璃报废带来的损失,很容易吞噬采购环节省下的成本。行业降本逻辑正在发生转变,从...
阅读全文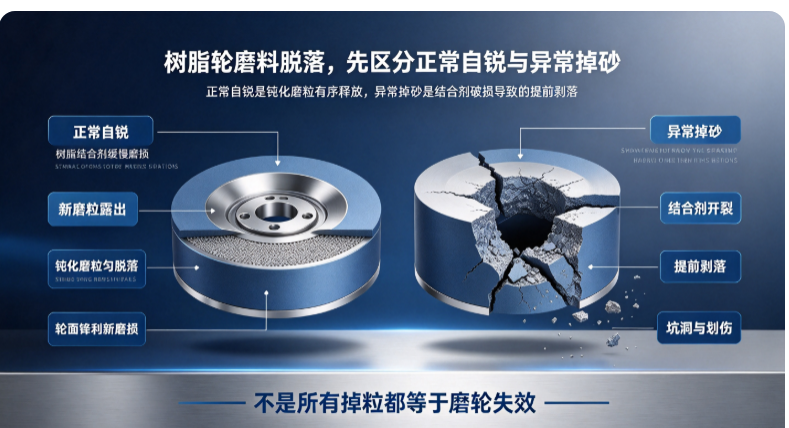
深圳市瑛利豪实业:树脂轮磨料脱落分级识别,区分正常自锐与异常掉砂
玻璃精磨工序中,不少加工厂只要发现树脂轮出现颗粒脱落,就直接判定为磨轮质量缺陷,仓促更换耗材。但树脂轮精磨的核心特性就是可控自锐,钝化磨粒有序脱落是正常工作机制。如果无法区分正常自锐与异常掉砂,要么提前报废性能完好的磨轮抬高耗材成本,要么放...
阅读全文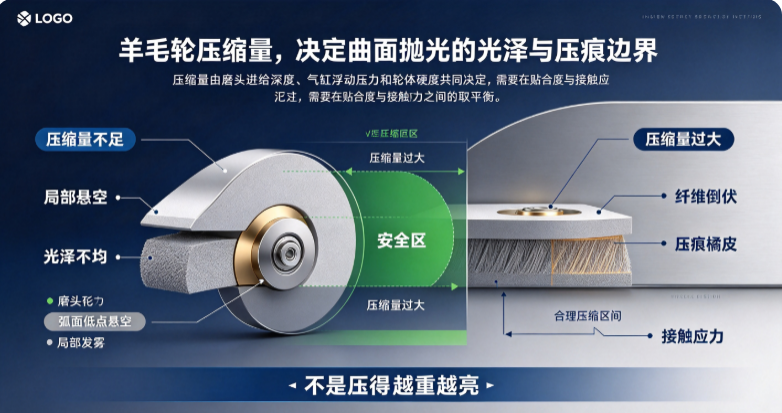
深圳市瑛利豪实业:羊毛轮压缩量调试,曲面玻璃抛光平衡光泽与压痕缺陷
家电、车载类曲面玻璃的镜面终抛大多选用羊毛轮完成提亮工序。很多加工厂调试产线时,习惯优先调整转速、进给速度,却忽视羊毛轮压缩量这一关键参数。压缩量不足,曲面弧面贴合不充分,容易出现光泽不均、局部发雾;压缩量过大,接触应力超标,工件表面产生压...
阅读全文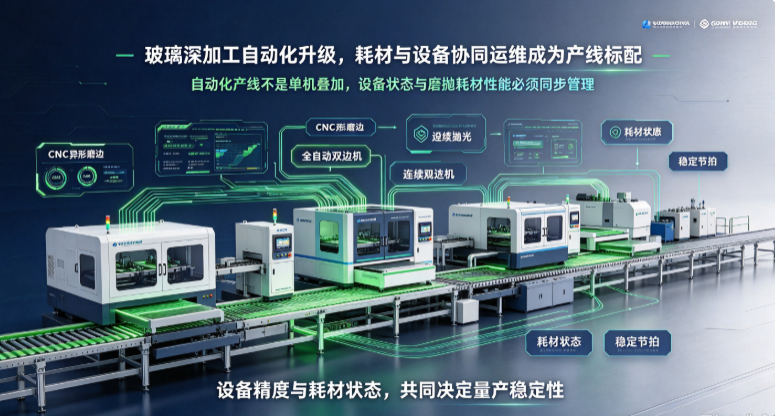
玻璃深加工自动化升级,耗材与设备协同运维成为产线标配
近年玻璃深加工自动化连线产线持续普及,CNC 异形磨边机、全自动双边机、连续抛光产线逐步替代传统单机生产。不少工厂技改时将重心放在设备硬件升级,却容易忽略核心逻辑:自动化产线是一套联动系统,设备机械状态与磨抛耗材性能互相影响。只做设备维保、...
阅读全文
深圳市瑛利豪实业:冷却水质杂质对磨轮工作面的侵蚀机理与过滤方案
很多工厂磨轮磨损快、玻璃表面有划痕、抛光发雾,第一反应是磨轮质量有问题,其实查一下冷却水,答案可能就在水里。玻璃磨削产生的微细粉末如果没有被过滤干净,会在冷却水中反复循环,变成磨轮工作面和玻璃之间的"第三体"——既堵塞磨轮孔隙,又充当研磨剂...
阅读全文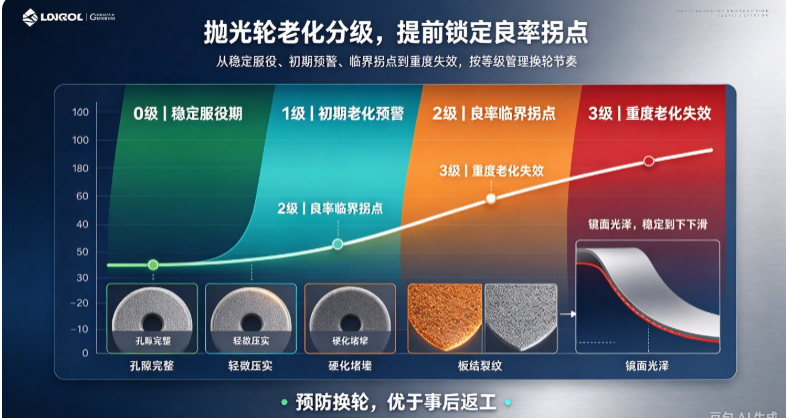
深圳市瑛利豪实业:抛光轮老化分级判定标准,提前预判镜面良率下滑拐点
多数玻璃加工厂习惯等到镜面出现发雾、划痕、光泽不均缺陷之后才更换抛光轮,属于事后补救模式。一旦抛光轮进入失效阶段,短时间内就容易产生批量不良,带来返工、停机损失。抛光轮老化属于渐进式衰减,建立标准化老化分级判定体系,能够提前锁定良率下滑拐点...
阅读全文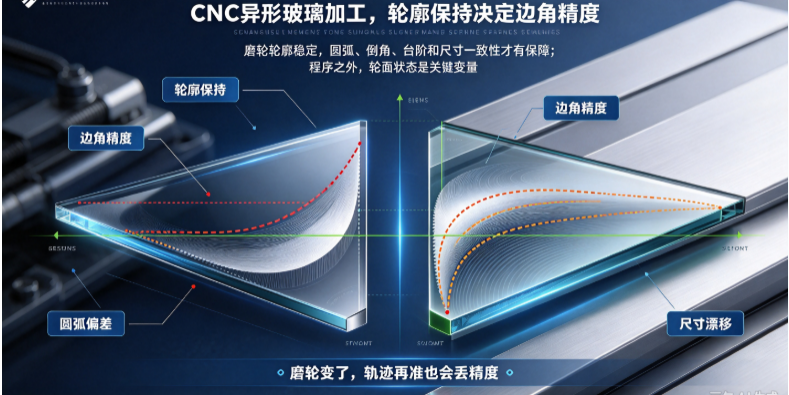
深圳市瑛利豪实业:CNC异形玻璃连续加工,磨轮轮廓保持能力对边角精度的影响
CNC异形玻璃加工和普通直边磨边最大的区别,在于玻璃轮廓不是直线,而是曲线、圆弧、倒角组合。磨轮要跟随玻璃边缘不断变换角度和位置,每一段边角都要精准复刻图纸形状。这种工况下,磨轮的轮廓保持能力——也就是磨了几百片之后,轮面形状还能不能和新轮...
阅读全文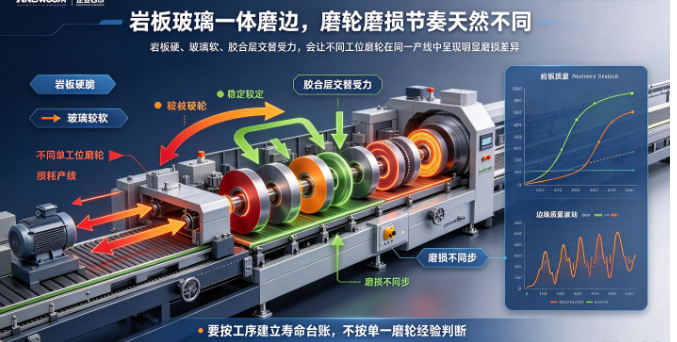
深圳市瑛利豪实业:岩板玻璃一体磨边,不同磨轮磨损速率差异与换轮计划
岩板玻璃一体磨边(岩板与玻璃复合板材同时磨削)最大的管理难点,不是磨不动,而是不同磨轮磨损节奏不一样——金刚轮还没磨到寿命,树脂轮已经塌了;橡胶轮刚换上,水松轮又堵了。一条线上十几道工位,每道磨轮寿命不同步,换轮时间完全错开,产线被迫频繁停...
阅读全文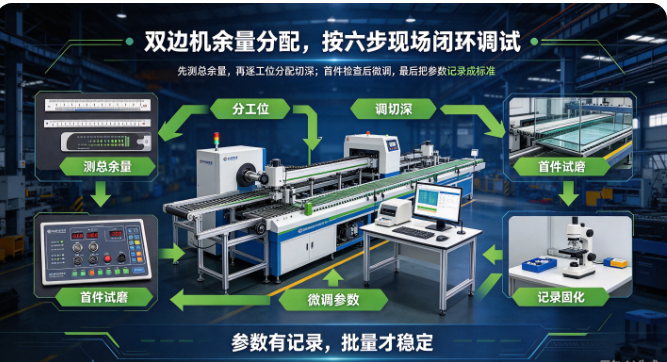
深圳市瑛利豪实业:双边机磨轮组合调试,多段磨削余量分配实操方法
双边机一条线十几道磨轮工位,每道该磨多少、粒度怎么排、余量怎么分,直接决定最终玻璃边缘质量。很多工厂调双边机靠师傅经验——第一道磨深一点、最后一道抛亮就行,结果是磨轮磨损快、后道抛光工作量大、玻璃边缘深浅纹不清。本文梳理双边机多段磨削余量分...
阅读全文